El corte de la cinta de transferencia térmica es el paso final —y más crítico— en la conversión de cintas. Un rollo jumbo ancho debe cortarse en rollos finos que se ajusten a modelos de impresora específicos, y cualquier desajuste entre la máquina de corte y sus requisitos de producción se manifiesta posteriormente en forma de defectos de impresión, rotura de la cinta o desperdicio de material. Con sustratos de cinta ahora tan delgados como 4,5 micras, elegir la rebobinadora de corte adecuada no es simplemente una cuestión de comparar precios.
Esta guía describe los parámetros básicos, las configuraciones de hardware y los pasos prácticos de evaluación que los convertidores y fabricantes de cintas deben tener en cuenta antes de invertir en una máquina cortadora de cintas de transferencia térmica.

Empieza con tu material, no con la máquina.
El tipo de cinta que se procesa con mayor frecuencia debe determinar las especificaciones. Las cintas a base de cera son relativamente blandas y toleran velocidades de corte más altas y ajustes de tensión menos estrictos. Las cintas a base de resina, con sus recubrimientos más duros y menor resistencia, suelen requerir velocidades entre un 20 % y un 30 % inferiores a las de las cintas de cera y exigen un control de tensión más preciso. Las cintas híbridas de cera y resina se sitúan entre estos dos extremos.
El grosor también es importante. Las cintas de transferencia térmica estándar tienen un grosor de entre 4 y 20 micras, pero los sustratos delgados de menos de 5 micras son especialmente sensibles a las fluctuaciones de tensión y requieren máquinas equipadas con control de tensión cónica y sistemas de rodillos de baja inercia. Si su gama de productos incluye tanto cintas comerciales estándar como películas especiales ultrafinas, priorice equipos con un rango de tensión amplio y bien controlado, en lugar de equipos optimizados para un solo tipo de material.
Precisión de corte: El umbral de calidad
La precisión del corte determina la uniformidad del ancho y la calidad de los bordes, lo que afecta directamente al rendimiento de la cinta en la impresora. Las rebabas o los bordes ásperos pueden dañar los cabezales de impresión, mientras que las desviaciones de ancho provocan el desplazamiento de la impresión o la desalineación de la cinta durante la impresión a alta velocidad.
Los niveles de precisión de la industria se dividen aproximadamente de la siguiente manera:
• Grado económico (±0,2–0,5 mm): Adecuado para etiquetas comerciales convencionales, logística y aplicaciones de gestión de almacenes.
• Alta precisión (±0,1 mm): El estándar para etiquetas electrónicas de precisión, trazabilidad farmacéutica y aplicaciones industriales generales.
• Precisión ultra alta (±0,05 mm): Requerido para etiquetas médicas, códigos de barras de alta resolución y cintas ultradelgadas de menos de 10 mm.
Al evaluar las afirmaciones sobre la precisión, solicite al fabricante que realice una prueba de corte con su propio rollo de cinta. Mida la desviación del ancho con un calibrador en al menos 10 rollos consecutivos e inspeccione los bordes cortados para detectar rebabas o delaminación del recubrimiento. Las tablas de parámetros reflejan las condiciones ideales; su material refleja la realidad.
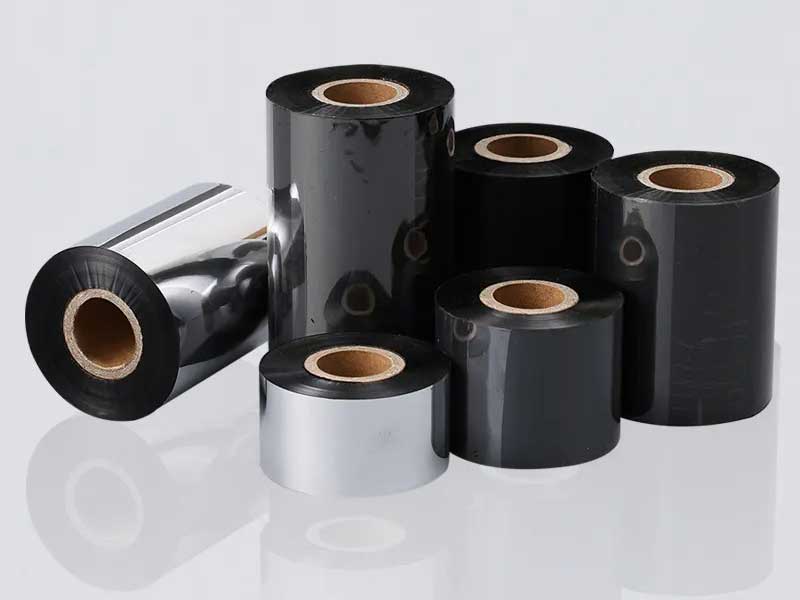
Control de tensión: La clave de la calidad en el corte
El control de la tensión se considera, en general, el factor más importante en el corte de cintas. La película base de PET es extremadamente delgada y se comporta elásticamente bajo carga. Una tensión excesiva estira y deforma el sustrato, provocando el agrietamiento de la capa de tinta y el desprendimiento de polvo que contamina los cabezales de impresión. Una tensión insuficiente produce rollos sueltos y arrugados que generan líneas blancas o hendiduras durante la impresión. Una tensión desigual provoca el efecto telescópico o la desalineación del núcleo.
Para una producción centrada en la calidad, priorice un sistema de control de tensión de circuito cerrado totalmente automático, que normalmente combina un PLC con servomotores. Esta configuración supervisa y ajusta la tensión en tiempo real durante las etapas de desenrollado, tracción y rebobinado, manteniendo las fluctuaciones dentro de ±2 % del valor establecido. Para sustratos delgados, busque sistemas que incorporen tensión cónica (tensión que disminuye dinámicamente a medida que aumenta el diámetro de rebobinado) para evitar la deformación interna y el defecto de "tensado por dentro, flojo por fuera".
En el proceso de rebobinado, los ejes deslizantes son esenciales para la producción con múltiples especificaciones. Cada estación de bobinado cuenta con un anillo deslizante independiente que ajusta el par de torsión según el diámetro del rollo, manteniendo una dureza uniforme desde el núcleo hasta la superficie. Los ejes deslizantes neumáticos ofrecen mayor precisión de control que las versiones mecánicas y justifican la inversión adicional si se cambian las especificaciones con frecuencia.
Velocidad de corte: Adapte la producción a las realidades del material.
La velocidad máxima nominal es la especificación más publicitada, pero la menos relevante por sí sola. Lo que importa es la velocidad estable y constante que su máquina puede mantener con los materiales que utiliza habitualmente.
Como marco de referencia:
• 50–100 m/min: Producción básica y en lotes pequeños, adecuada para convertidores que están probando el mercado o que gestionan cambios frecuentes en los pedidos.
• 150–250 m/min: La gama más utilizada para la mayoría de los pedidos comerciales de cintas de transferencia térmica.
• 300–500 m/min:Producción continua de alto volumen, generalmente combinada con manipulación automatizada de bobinas y rebobinado en torreta.
Las cintas de resina suelen funcionar a la velocidad mínima de cualquier máquina, mientras que las de cera pueden alcanzar velocidades mayores. Cuando un fabricante indique una velocidad máxima, pregunte bajo qué condiciones de material y tensión se logró dicha velocidad. Luego, realice una prueba con su propia cinta a esa velocidad y evalúe el control de arranque y parada, la precisión del bobinado y la calidad de los bordes.
Nivel de automatización: De manual a totalmente automático
La configuración de la automatización afecta directamente al coste laboral, la eficiencia en los cambios de producción y el índice de desperdicio. El nivel adecuado depende de su perfil de pedidos y sus planes de crecimiento.
Las máquinas de nivel básico requieren más ajustes y manipulación manual. Son adecuadas para convertidores principiantes, talleres pequeños o empresas con un volumen de pedidos moderado y cambios frecuentes en las especificaciones. La contrapartida es un menor coste inicial a cambio de una mayor carga de trabajo del operario y una calidad de rollo potencialmente menos uniforme.
Las máquinas automáticas de alta velocidad incorporan funciones como ajuste automático de cuchillas, manejo automático de cintas guía y cola, rebobinado de torreta y corte transversal. Esto reduce las operaciones manuales repetitivas y mejora la uniformidad entre rollos, lo cual es fundamental para atender a distribuidores o clientes OEM con estrictos requisitos de entrega y calidad. Una cortadora de cinta de transferencia térmica totalmente automática puede realizar operaciones de proceso completo, incluyendo alimentación automática, rebobinado y aplicación de película, pero la inversión solo resulta rentable cuando el volumen de producción lo justifica.
Una solución intermedia: las máquinas semiautomáticas con posicionamiento de herramientas mediante servomotores y preajustes programables reducen el tiempo de cambio de formato sin el coste total de la automatización. Esta configuración resulta ideal para los convertidores que manejan múltiples especificaciones, pero que no tienen el volumen suficiente para una línea totalmente automatizada.

Sistema de herramientas y calidad del bobinado
El método de corte afecta la calidad del filo, la generación de polvo y la vida útil de la herramienta. El corte con cuchilla cuadrada suele preferirse para cintas delgadas de menos de 70 micras, ya que ofrece mayor precisión y bordes más suaves. Los sistemas de cuchilla circular funcionan bien para materiales más gruesos y algunas cintas a base de resina.
La precisión del bobinado es una especificación que a menudo se pasa por alto y que afecta la eficiencia del empaquetado y la carga de la impresora. La desviación de los extremos debe controlarse dentro de ±1 mm, y los equipos de alta gama alcanzan ±0,5 mm. Defectos como extremos acampanados, bordes dentados o arrugas internas indican sistemas de control o corrección de tensión inadecuados. Un sistema activo de corrección de desviación mediante sensores fotoeléctricos o ultrasónicos mantiene la banda alineada durante el desenrollado y el corte, evitando que los bordes se desvíen y generen defectos de bobinado.
Lista de verificación de evaluación práctica
Antes de comprometerte con una compra, sigue estos pasos:
1. Haz una prueba de corte con tu material.Proporcione muestras de su cinta más difícil de procesar (normalmente la más delgada o la que contiene mayor cantidad de resina) y evalúe la uniformidad del ancho, la calidad del borde y la dureza del bobinado.
2. Verificar la arquitectura de control de tensiónPregunte si el sistema utiliza control servo de lazo cerrado o frenos de partículas magnéticas de lazo abierto. Para una producción de calidad, el lazo cerrado es la opción básica.
3. Compruebe la compatibilidad del núcleo.Confirme que la máquina admite núcleos de 1 pulgada y de 1/2 pulgada, que son las dos especificaciones estándar para rollos de cinta de transferencia térmica.
4. Evaluar la eficiencia del cambio de formatoSi trabaja con diferentes anchos, evalúe la rapidez y la repetibilidad con que se pueden reposicionar los portaherramientas. El ajuste CNC mediante servomotores con una precisión de posicionamiento de ±0,05 mm supone una ventaja significativa.
5. Considerar el crecimiento futuroUna máquina que apenas cumple con la capacidad actual puede convertirse en un cuello de botella en un año. El costo de una actualización posterior suele ser mayor que el precio de una máquina ligeramente más potente ahora.
La máquina cortadora de cintas de transferencia térmica ideal equilibra precisión, velocidad y automatización con su perfil de producción real. Al priorizar el control de la tensión y la calidad del bobinado sobre las cifras de velocidad máximas, e insistir en realizar cortes de prueba con materiales reales, puede seleccionar un equipo que ofrezca rollos terminados uniformes y proteja las operaciones de impresión de sus clientes.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de película solar
 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






