Seleccionar la máquina de corte de láminas para estampado en caliente adecuada es una decisión crucial que impacta directamente en el rendimiento de la producción, el aprovechamiento del material y la calidad del estampado posterior. Dado que los sustratos de láminas para estampado en caliente suelen tener un grosor de entre 12 µm y 25 µm, el proceso de corte exige una precisión excepcional. Entre las numerosas especificaciones a evaluar, tres parámetros merecen especial atención: la capacidad de ancho de corte, la velocidad de operación y el control de tensión. Esta guía explica cada parámetro y cómo interactúan para determinar la calidad del corte.
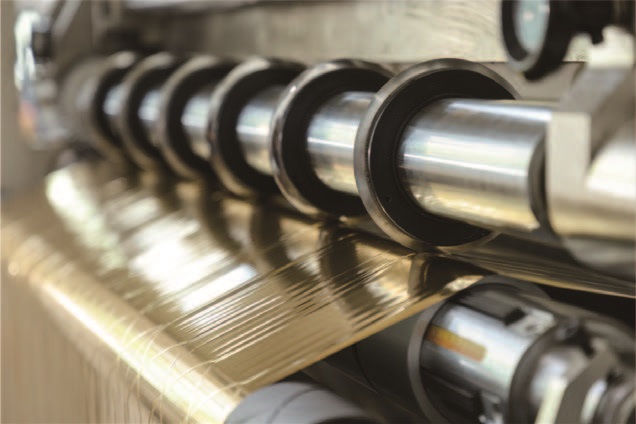
Ancho de corte: Adaptación de la capacidad de la máquina a su gama de productos
La especificación del ancho de corte abarca tanto el ancho máximo de banda que la máquina puede procesar como el ancho mínimo de corte que puede producir de forma fiable. Para los convertidores de láminas para estampado en caliente, el ancho máximo determina qué rollos de entrada pueden procesar, mientras que el ancho mínimo determina la capacidad para productos de rosca estrecha.
Una máquina típica de corte de láminas para estampado en caliente puede admitir un ancho de corte máximo de 300 mm a 800 mm, con un ancho de rebobinado mínimo de 30 mm o incluso menos para aplicaciones estrechas especializadas. Si su catálogo de productos incluye tiras de lámina muy estrechas, como hilos de seguridad de 5 mm o bandas decorativas, debe verificar que la máquina pueda mantener la calidad del borde en esas dimensiones. La única forma fiable de confirmar esta capacidad es realizar pruebas de corte con el material más fino y estrecho.
Más allá de las cifras de ancho bruto, considere la rigidez del eje de corte. Los anchos de corte mayores requieren ejes proporcionalmente más rígidos para evitar la flexión bajo la presión de corte. Si el eje se flexiona, las posiciones centrales pueden no cortar limpiamente, mientras que las posiciones de los bordes experimentan una fuerza excesiva, lo que produce resultados inconsistentes en toda la banda.
Velocidad: Equilibrio entre rendimiento y calidad de corte
Las máquinas de corte de láminas para estampado en caliente suelen ofrecer velocidades mecánicas de entre 200 y 500 metros por minuto, aunque la velocidad de trabajo suele ser ligeramente inferior. Si bien una mayor velocidad implica una mayor productividad, la relación entre velocidad y calidad no es lineal.
A medida que aumenta la velocidad de corte, los errores dinámicos se amplifican. La desviación lateral puede degradarse desde aproximadamente ±0,10 mm a velocidades inferiores a 100 m/min hasta ±0,35 mm a velocidades superiores a 300 m/min. La fluctuación de la tensión también aumenta, lo que puede provocar deformaciones en los bordes o defectos de bobinado. Para láminas ultrafinas de menos de 12 μm, puede ser necesario utilizar velocidades conservadoras para mantener la estabilidad dimensional.
Al evaluar las especificaciones de velocidad, céntrese en la producción efectiva en lugar de solo en la velocidad máxima. Considere el tiempo necesario para los cambios de orden, el enhebrado de la banda y la eliminación de desperdicios. Una máquina con posicionamiento automático de herramientas y sistemas de sujeción rápida puede reducir los tiempos de cambio de 15 minutos a tan solo 3 minutos, lo que mejora significativamente la productividad real incluso si la velocidad máxima es moderada.

Control de la tensión: La fuerza invisible detrás de la calidad
El control de la tensión es, sin duda, el parámetro más crítico para un corte exitoso de láminas para estampado en caliente. Los sustratos de lámina para estampado en caliente, generalmente PET, son muy sensibles a las variaciones de tensión. Una tensión inestable provoca estiramiento, arrugamiento y movimiento lateral que da como resultado rebabas, bordes irregulares o rollos telescópicos.
Por qué la tensión es más importante para el estampado en caliente que para películas más gruesas: Cuando una banda ancha se divide en múltiples tiras estrechas, cada tira deja de comportarse como parte de una banda continua. Las diferencias en el ancho de la tira, la penetración de la cuchilla y el diámetro de bobinado pueden generar una tensión desigual entre las hebras individuales. Sin una compensación adecuada, algunas tiras se tensan mientras que otras permanecen flojas.
Una máquina de corte de alta calidad debe proporcionar un control de tensión de circuito cerrado con retroalimentación en tiempo real. Este sistema ajusta continuamente el par a medida que cambia el diámetro de la bobina durante el desenrollado y el rebobinado, manteniendo una tensión constante desde el rollo completo hasta el núcleo. Para diámetros de bobinado grandes (400 mm o más), la tensión cónica —donde la tensión disminuye gradualmente a medida que se forma el rollo— es esencial para evitar daños por compresión en la capa interna de las láminas delgadas.
El sistema de tensión debe evaluarse junto con el sistema de control de posición del borde (EPC) o el sistema de control de posición de la línea (LPC). Una precisión de corrección de ±0,5 mm evita que la lámina se desvíe, lo que de otro modo provocaría que un borde desarrollara rebabas mientras que el borde opuesto permanece socavado.
Cómo interactúan los tres parámetros
El ancho, la velocidad y la tensión no son especificaciones independientes. Una máquina diseñada para alta velocidad podría no alcanzarla manteniendo la precisión en anchos reducidos sin un control de tensión excepcional. Por el contrario, una máquina con una estabilidad de tensión superior puede ofrecer una excelente calidad de borde incluso a velocidades moderadas en materiales ultrafinos.
Al especificar una máquina, proporcione a su proveedor sus requisitos de producción reales: el ancho máximo y mínimo de las láminas que necesita cortar, el rango de espesor y la producción prevista por turno. Solicite una prueba con los tipos de material específicos. Durante la prueba, inspeccione los bordes cortados con una lupa; el resultado ideal es una sección transversal lisa, sin pelusa blanca ni finas estrías. Compruebe que los rollos enrollados estén alineados, firmes y que no presenten deformaciones.

Recomendaciones prácticas para la selección
Para los convertidores que priorizan la precisión sobre la máxima productividad, inviertan en sistemas superiores de control y corrección de tensión en lugar de en velocidades más altas. Los sistemas de tensión de circuito cerrado accionados por servomotores con sensores de corrección ultrasónicos o CCD ofrecerán resultados más consistentes en diversas condiciones de producción.
Para operaciones con especificaciones de producto diversas y cambios frecuentes en los pedidos, priorice el posicionamiento automatizado de herramientas y la gestión de recetas. Estas funciones reducen el error humano y el tiempo de configuración, lo que aumenta la capacidad sin necesidad de incrementar la velocidad de la línea de producción.
Para los compradores que buscan ahorrar, es importante tener en cuenta que la máquina más barata puede resultar costosa a largo plazo. Los defectos relacionados con las rebabas, como la rotura de la lámina, la transferencia incompleta o las manchas de estampado, pueden generar mucho más desperdicio de material y retrabajo que la diferencia de precio inicial entre una máquina básica y una de gama media.
¿Listo para evaluar una máquina de corte de láminas para estampado en caliente que se ajuste a sus necesidades específicas de producción? Contacte con nuestro equipo técnico e indíquenos las especificaciones de su material y la producción deseada. Podemos realizar una prueba de corte con sus muestras reales de lámina para demostrar la precisión del ancho, la estabilidad de la velocidad y el rendimiento de la tensión.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Cortadora de láminas holográficas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS






