La causa principal de las rebabas en el corte de láminas solares para automóviles no suele ser un solo paso, sino un desequilibrio entre las condiciones de la herramienta, las fluctuaciones de tensión y la precisión del equipo. La estructura de la lámina solar es extremadamente delgada y a menudo contiene múltiples recubrimientos funcionales; incluso vibraciones o estiramientos a nivel micrométrico durante el corte pueden dejar rebabas o bordes blancos. Para obtener un acabado liso y sin rebabas, es necesario inspeccionar todo, desde la selección de la plaquita y la coincidencia de parámetros hasta la estabilidad mecánica capa por capa.

1. Hoja: el filo y la compatibilidad son fundamentales.
La característica más evidente de las rebabas es la aparición de una superficie desgarrada en el corte, en lugar de una superficie lisa. Esto suele significar que la cuchilla no cortó el material de la película, sino que lo arrancó.
Primero, compruebe si la cuchilla está pasivada o presenta astillamientos. Las partículas cerámicas o la capa metálica depositada en la película solar desgastan la cuchilla con extrema rapidez. Las cuchillas de acero tradicionales tienden a desafilarse rápidamente a altas velocidades, y una vez que el filo ya no corta con precisión, aparecen rebabas. Se recomienda inspeccionar el filo después de cortar una cierta cantidad de metros; si el astillamiento o el desgaste superan el límite, es necesario reemplazarla. Para películas solares con recubrimientos duros, las cuchillas con recubrimiento de diamante o cerámica ofrecen una vida útil y una calidad de corte significativamente superiores a las de las cuchillas de acero convencionales, manteniendo un alto nivel de suavidad en los filos.
La precisión geométrica del montaje de las cuchillas es igualmente crucial. La separación entre las cuchillas circulares superior e inferior debe controlarse con precisión; una holgura excesiva puede provocar fallos de corte y rebabas, mientras que una holgura demasiado pequeña puede acelerar el desgaste o incluso causar astillamiento. Generalmente, se recomienda controlar la separación entre el 5 % y el 10 % del espesor de la película, asegurando una superposición moderada entre las cuchillas superior e inferior para que la fuerza de corte penetre la capa de película de forma limpia y eficiente. Si el cojinete del eje de la cuchilla está flojo, las ligeras desviaciones durante el funcionamiento reproducirán directamente el corte, formando rebabas irregulares periódicas que requieren el ajuste o la sustitución oportuna de los cojinetes.

2. Tensión y velocidad: Mantenga la superficie de la película "tensa pero no estirada" en el punto de corte.
Durante el corte, la película solar se mueve dinámicamente. Si la tensión de bobinado es demasiado baja, la superficie de la película no se puede tensar eficazmente en el borde de corte, lo que provoca vibraciones o desplazamientos laterales, resultando en bordes ondulados o irregulares. Por el contrario, una tensión excesiva puede provocar que la película se estire demasiado, liberando la tensión después del corte y causando la retracción del borde, lo que también genera irregularidades.
Para películas solares de espesor convencional, la tensión de bobinado suele ajustarse entre 8 N y 15 N, mientras que las películas antiexplosivas más gruesas requieren un ajuste específico. Durante los ajustes, siga el principio de "pasos pequeños y avance rápido", ajustando entre un 5 % y un 10 % cada vez, y recorra al menos 20 metros antes de observar cambios en el corte. La tensión en el extremo de desenrollado también debe ser estable. Si la tensión fluctúa demasiado, la superficie de la película presentará tensiones internas de tensión irregular antes de entrar en la zona de corte, lo que dificultará incluso que la cuchilla más afilada corte líneas rectas.
La velocidad de corte y la tensión son parámetros interrelacionados. A altas velocidades, las películas solares más delgadas tienden a desarrollar bordes irregulares en el filo de corte, con bordes que ondulan ligeramente como banderas y la aparición de rebabas. Para membranas solares convencionales, se recomienda controlar la velocidad de corte entre 80 y 120 metros por minuto. Si aparecen rebabas, reduzca la velocidad aproximadamente un 30 % para realizar un corte de prueba. Al reducir la velocidad, la tensión debe ajustarse proporcionalmente; de lo contrario, el cambio de velocidad alterará el equilibrio original.

3. Detalles que se pasan por alto: vibraciones, electricidad estática y residuos.
Aunque la cuchilla esté afilada y la tensión sea estable, incluso las vibraciones más leves del propio equipo pueden afectar negativamente la calidad del corte. A altas velocidades, la desviación radial del eje de la herramienta se amplifica, generando rebabas onduladas en el borde de corte. El diseño de alta rigidez del eje y el mecanismo de ajuste de holgura a nivel micrométrico suprimen fundamentalmente el fenómeno de "deformación de la cuchilla", permitiendo una precisión micrométrica en el contacto entre las cuchillas superior e inferior, lo que garantiza incisiones verticales sin bordes blancos.
Si las partículas finas y los residuos del corte se reenrollan en el rollo de película o se adhieren al borde de corte, pueden producirse daños secundarios por presión y arañazos, que visualmente se manifiestan como defectos en el borde. Instalar dispositivos antiestáticos y cortinas de limpieza cerca del punto de corte para eliminar rápidamente los residuos es una medida auxiliar eficaz para mantener el corte limpio y en buen estado. Además, las manchas de adhesivo o el polvo en la superficie del rodillo pueden provocar que la película se desplace ligeramente durante el movimiento, impidiendo que la línea de corte se mantenga recta. La limpieza regular del rodillo es imprescindible.
4. Orden de inspección recomendada
Cuando se presenten problemas de rebabas, no se recomienda reemplazar la cuchilla inmediatamente después del primer movimiento. La secuencia de inspección adecuada es: primero, confirmar que las tensiones de bobinado y desbobinado estén dentro de un rango razonable y sean estables; luego, verificar que la velocidad de corte coincida con el grosor actual de la película. Si estos dos ajustes de parámetros fallan, detenga la máquina y use una lupa para observar el estado del filo de la cuchilla; finalmente, verifique el paralelismo entre el cojinete del eje de la cuchilla y el rodillo guía. La mayoría de los problemas de rebabas se pueden mejorar significativamente durante la etapa de ajuste de tensión y velocidad, y solo cuando el corte muestra desgarros localizados o bordes blancos, esto indica que el problema está en la cuchilla.
El corte de la película solar exige una estabilidad extrema: la cuchilla debe estar afilada, la membrana estable y el mecanismo firme. Cada uno de estos tres elementos cumple su función a la perfección, sin dejar margen para errores. Cada vez que se modifican las especificaciones del rollo de película, se realiza un pequeño corte de prueba para registrar la tensión y la velocidad verificadas, creando una ficha de proceso que se puede utilizar directamente en el siguiente paso, lo que resulta mucho más eficiente que corregir errores posteriormente.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


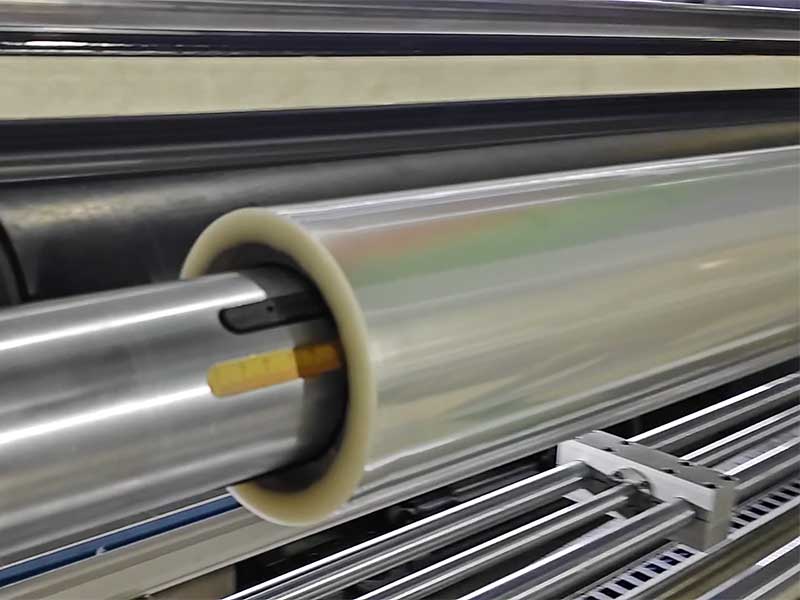
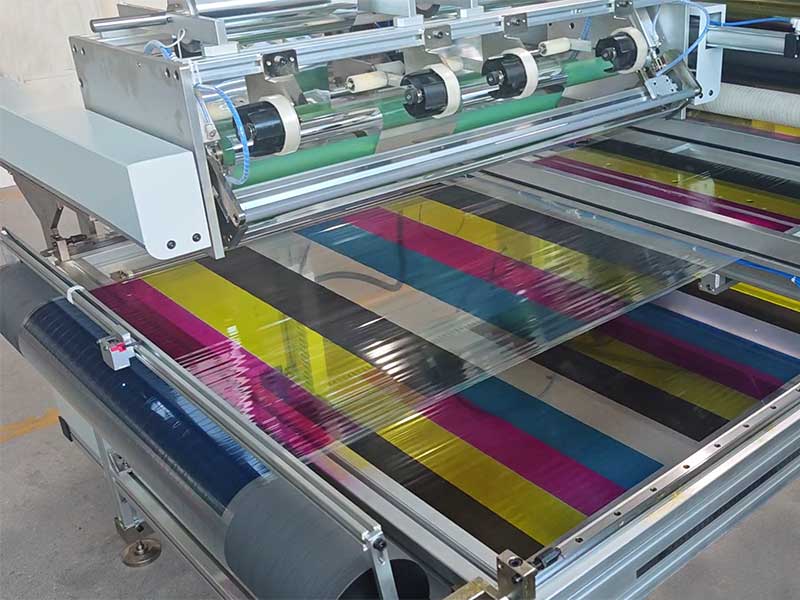
 Máquina cortadora de cinta de código de barras
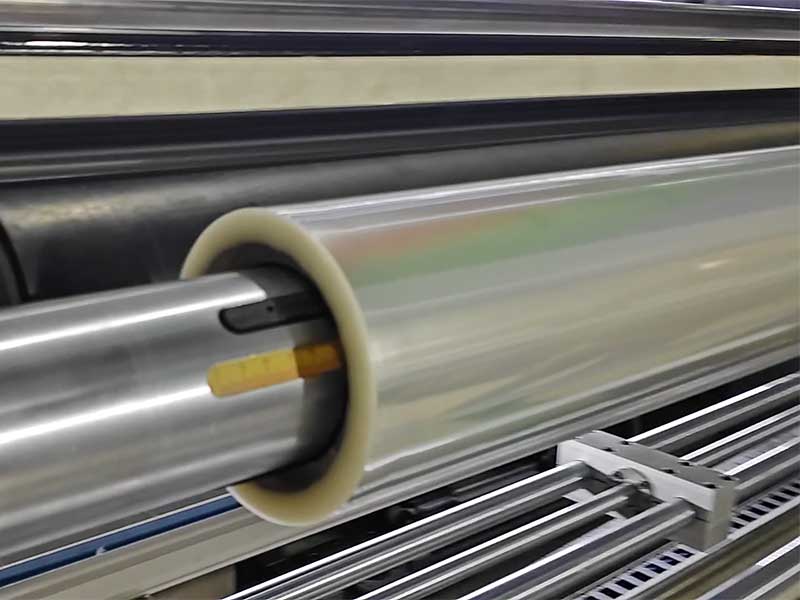 Cortadora de película solar
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
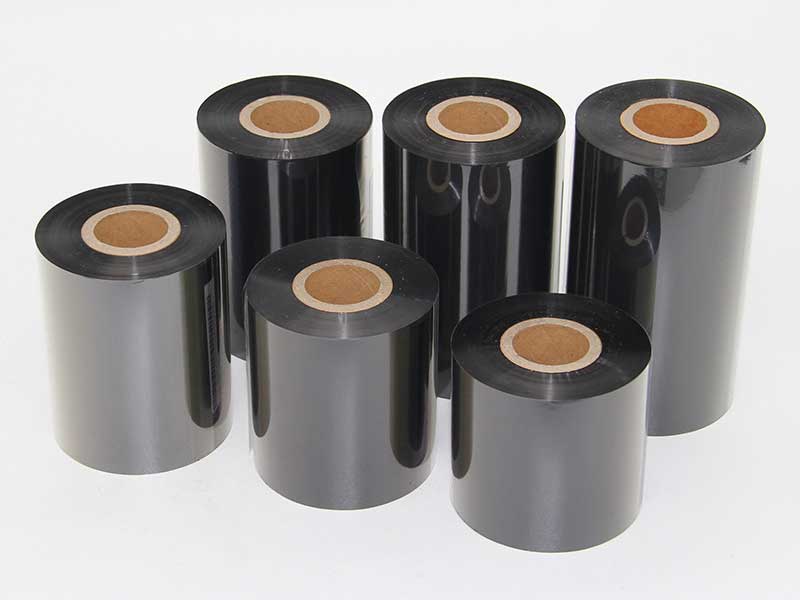 Máquina cortadora de cinta de carbono
 Máquina cortadora de cinta de impresora






