La máquina cortadora de cintas de color se utiliza principalmente para el corte y rebobinado de rollos anchos de materiales como cintas de impresión de tarjetas y cintas de transferencia térmica. Estos materiales son extremadamente delgados (generalmente de solo 4,5 a 10 μm), muy sensibles a las fluctuaciones de tensión y a la precisión del corte. Si solo se considera el precio o la apariencia al seleccionar un modelo, es fácil terminar con un equipo que "gira pero no corta bien". Al combinar las prácticas de la industria con los parámetros del equipo, centrándose en los tres parámetros clave (precisión de corte, control de tensión y limpieza del bobinado), se puede determinar si vale la pena comprar una máquina.
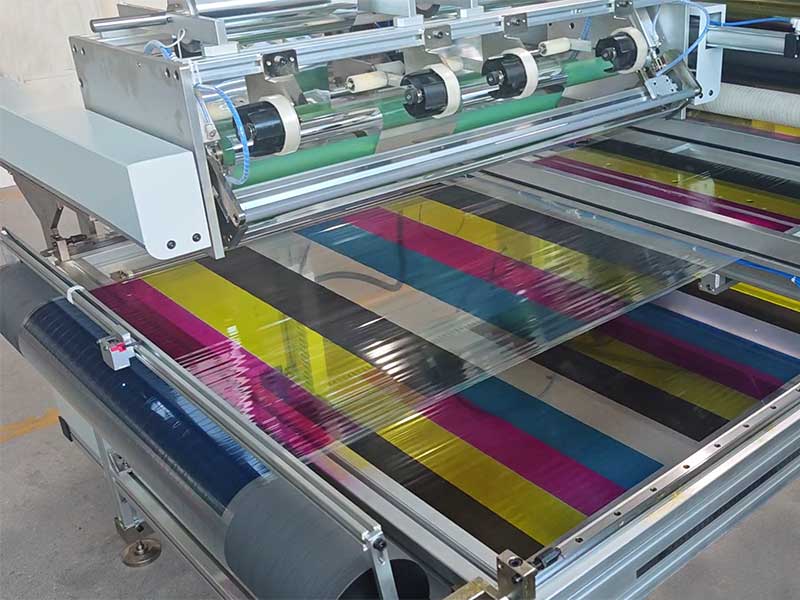
Parámetro principal uno: Precisión de corte, que determina si el producto terminado se puede utilizar
El primer requisito para el corte de la cinta de color es la tolerancia de ancho. Las impresoras de tarjetas y de códigos de barras tienen canales de cinta muy estrechos. Si los bordes de la cinta son ásperos o presentan una desviación de ancho excesiva, puede producirse una desalineación y pérdida de contenido durante la impresión, y en casos graves, las rebabas pueden desgastar el cabezal de impresión.
Al seleccionar modelos, no solo debe fijarse en la "precisión máxima" que declara el fabricante, sino también distinguir entre los distintos niveles de precisión. Para el uso general en etiquetas logísticas, una precisión de ± 0,3 a 0,5 mm suele ser suficiente; sin embargo, para aplicaciones como cintas de colores, etiquetas electrónicas y códigos de trazabilidad médica, se recomienda una precisión de ± 0,1 mm; para especificaciones ultradelgadas o impresión de alta resolución, debe alcanzar el nivel de ± 0,05 mm. Es importante tener en cuenta que las cifras de la tabla de parámetros suelen medirse en condiciones ideales. Un método más seguro consiste en realizar una prueba de corte de su propio rollo de cinta de color in situ y utilizar un calibrador vernier para medir el ancho de varios productos terminados y comprobar si la desviación es estable y controlable, en lugar de realizar un pedido basándose únicamente en el folleto de muestras.
Detrás de la precisión se encuentra el soporte de la herramienta y el sistema de centrado. El corte de cintas de color suele utilizar cuchillas circulares o suspendidas. Los materiales de las herramientas varían desde aleaciones comunes hasta acero de tungsteno y recubrimientos cerámicos. Los recubrimientos duros, como los materiales a base de resina, requieren cuchillas de mayor dureza para garantizar cortes suaves y reducir el polvo. Al mismo tiempo, el sistema de corrección opera durante todo el proceso de bobinado, desde el desenrollado hasta el bobinado. La corrección fotoeléctrica CCD responde bien a materiales como las cintas de color, que pueden tener propiedades reflectantes o semitransparentes, y puede corregir la desviación instantáneamente. Si el equipo omite la corrección activa y se basa únicamente en la limitación mecánica del borde, será difícil mantener la estabilidad a largo plazo en la rectitud del corte.
Segundo parámetro clave: el control de tensión, que determina si el proceso de corte es estable.
El sustrato de la cinta de color es una película de PET ultrafina, extremadamente sensible a la tensión. Si la tensión es demasiado alta, la película base se estira y deforma, lo que provoca que la capa de tinta se desprenda fácilmente. Cuando la tensión es baja, la tira oscila en el borde de corte, lo que resulta en un corte dentado y una tira suelta y arrugada al enrollarla. En la industria, el control de la tensión es fundamental para el funcionamiento de las máquinas de corte, y no es exagerado.
Para evaluar la calidad del sistema de tensión, la clave reside en si el desenrollado y el rebobinado se controlan de forma independiente en un circuito cerrado. Los equipos de gama baja suelen utilizar un único embrague de polvo magnético para desenrollar y enrollar los tubos simultáneamente, y a medida que cambia el diámetro de la bobina, la tensión varía gradualmente. Una configuración más adecuada consiste en que el lado de desenrollado se controle mediante un freno de polvo magnético o un servomotor para mantener una tensión constante, mientras que el lado de bobinado se acciona de forma independiente mediante un motor de frecuencia variable o un servomotor, con función de tensión cónica: a medida que aumenta el diámetro del rollo terminado, la tensión disminuye automáticamente para evitar que la capa exterior se arrugue o se adhiera a la interior. En los casos en que las tiras de color se enrollan simultáneamente en varios ejes, el eje deslizante es una característica indispensable. Permite que cada bobina se deslice de forma independiente y ajuste el par de torsión de forma independiente, solucionando el problema de "una tira apretada y otra floja".
Al seleccionar un modelo, puede hacerle al fabricante una pregunta específica: ¿La tensión de bobinado disminuye automáticamente con el diámetro de la bobina? Si la otra parte solo puede responder "potenciómetro manual", significa que el control de tensión aún está en la etapa de lazo abierto, y es difícil garantizar el rendimiento al cortar tiras delgadas de colores.
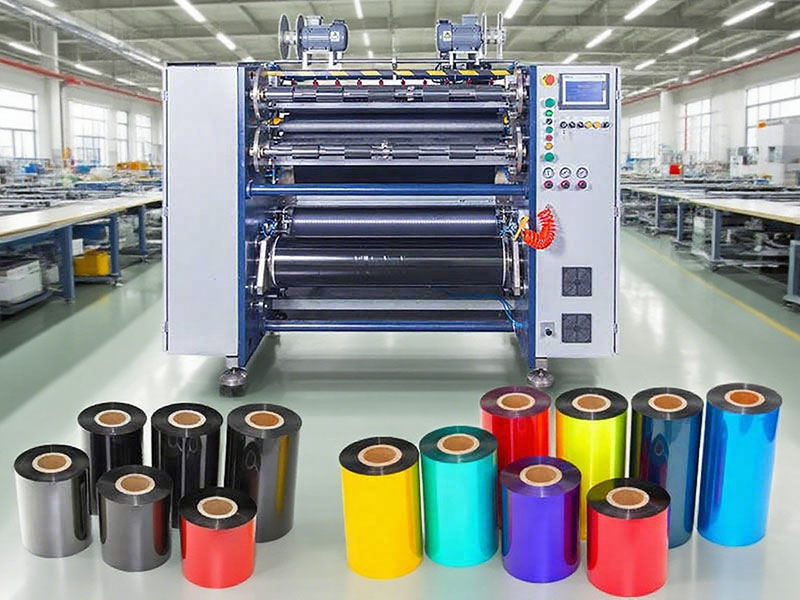
Parámetro principal 3: La pulcritud del bobinado, que determina si el proceso posterior se desarrolla sin problemas.
Un enrollado impecable es un coste oculto que a menudo se pasa por alto. Si el rollo de cinta de color cortado presenta bordes dentados, irregulares o arrugas internas, la resistencia al desenrollado tras su inserción en la impresora será desigual. En el mejor de los casos, pueden aparecer marcas blancas; en el peor, puede provocar la rotura de la cinta. En la industria, se suele exigir que la desviación del extremo se mantenga dentro de ±1 mm, y los equipos más avanzados alcanzan hasta ±0,5 mm.
La uniformidad no se logra forzando el bobinado; depende de dos premisas: primero, el control de tensión de circuito cerrado mencionado anteriormente; segundo, el método de unión del rodillo de la prensa de rebobinado. El bobinado superficial se realiza mediante rodillos de fricción que impulsan la bobina del producto terminado, eliminando algunas fluctuaciones de tensión y aplanando la superficie final. El bobinado con eje deslizante es adecuado para la producción simultánea de múltiples especificaciones, con cada bobina controlando el par de forma independiente. Además, conviene confirmar la compatibilidad de las especificaciones del bobinado: los bobinados de cinta de color terminada suelen venir en tipos de 1 pulgada y media pulgada. La compatibilidad del equipo con ambos y la facilidad para cambiar los bobinados afectan directamente a la eficiencia del cambio de pedidos diario.
Una hoja de referencia rápida: siéntese según sus necesidades.
| Escenarios de aplicación | Requisitos de precisión de corte | Configuración de tensión en la línea inferior | Objetivo para la pulcritud del rollo |
| Cintas de etiquetas logísticas convencionales | ±0,3~0,5 mm | Desenrollado de polvo magnético + rebobinado de frecuencia variable | ± dentro de 1 mm |
| Cintas de colores para tarjetas/etiquetas electrónicas | ±0,1 mm | Doble bucle cerrado + tensión cónica | ±0,5~1 mm |
| Especificaciones ultradelgadas / alta resolución | Clase de ± 0,05 mm | Sistema completo de servocontrol en bucle cerrado + eje deslizante | ± dentro de 0,5 mm |
Un último recordatorio: no se deje llevar ciegamente por parámetros de alta velocidad. Los equipos con una velocidad nominal superior a 300 m/min suelen necesitar reducir la velocidad al cortar cintas de resina o de colores ultrafinas, y el rendimiento real puede no ser mejor que el de una máquina estable de velocidad media que opere entre 150 y 200 m/min. La lógica fundamental de la selección siempre ha sido confiar en la estabilidad y el rendimiento a velocidades de uso común, en lugar de centrarse en las cifras más altas. Traiga su propio rollo madre para realizar pruebas de corte, medir el ancho, comprobar los extremos y verificar las curvas de tensión. Solo si estos tres parámetros son satisfactorios, las máquinas merecen pasar a la siguiente ronda de negociaciones.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


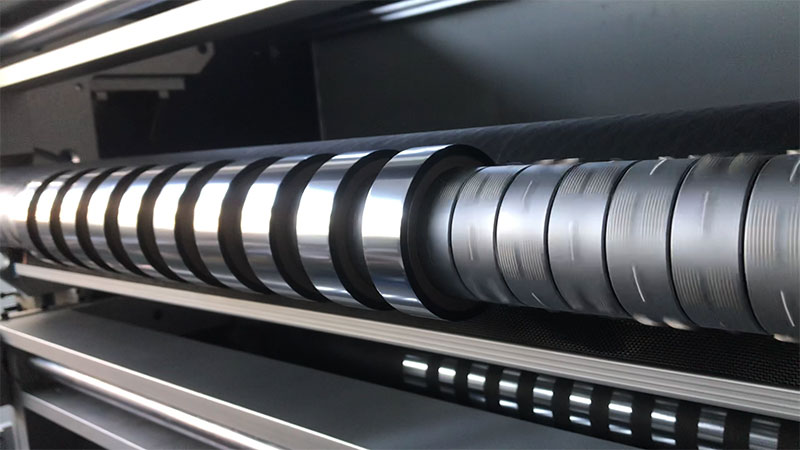
 Máquina cortadora de cinta de carbono
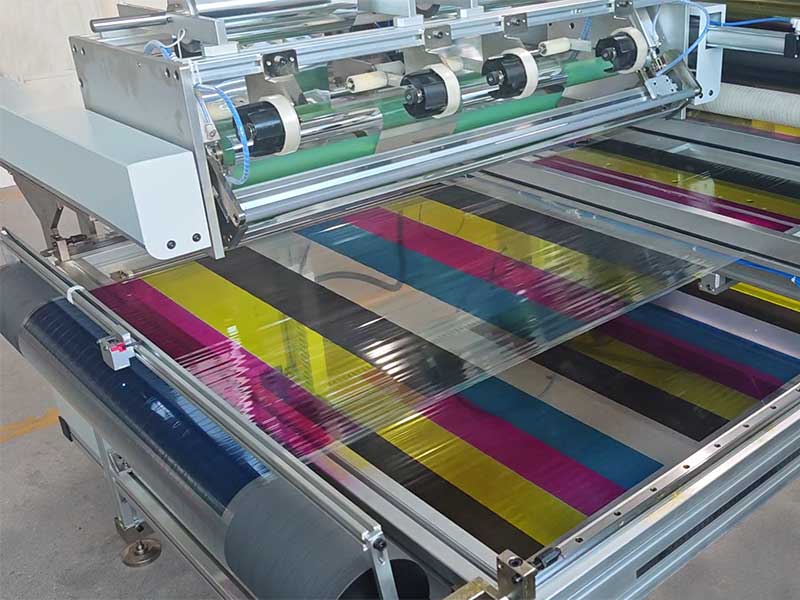 Máquina cortadora de cintas de colores






