La demanda de embalajes de tiradas cortas, etiquetas de seguridad y acabados de alta calidad ha impulsado a los convertidores hacia el corte multimaterial. Una sola máquina capaz de procesar láminas de seguridad holográficas por la mañana y láminas frías para embalaje por la tarde ya no es un lujo, sino una necesidad competitiva. Sin embargo, tratar estos tres tipos de láminas como si fueran simplemente películas delgadas es la vía más rápida para generar rebabas en los bordes, arrugas por tensión y rollos defectuosos.
Esta guía desglosa los parámetros específicos de cada material para el corte de láminas holográficas, de estampado en frío y de estampado en caliente en una plataforma de corte compartida.
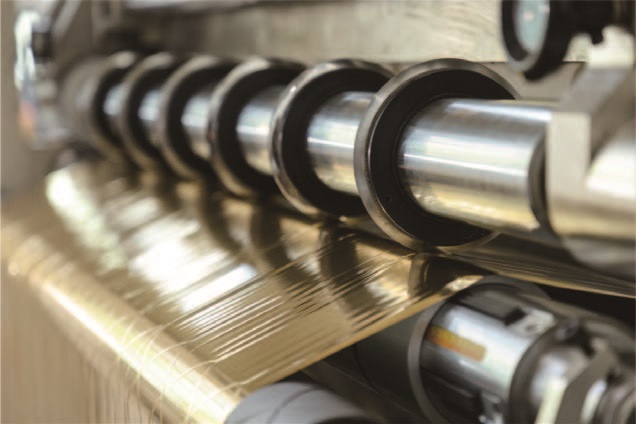
Comprender la brecha material
Antes de ajustar un solo dial, el operador debe tener en cuenta que estas láminas difieren no solo en grosor, sino también en la arquitectura de las capas y en su comportamiento mecánico.
Lámina de estampación en calienteSe trata de una película de transferencia multicapa. Un soporte de PET proporciona estabilidad dimensional, seguido de una capa de liberación, una capa de color o metalizada y una capa de apresto adhesivo. Las capas funcionales son frágiles; la capa de liberación está diseñada para fallar precisamente bajo calor y presión, lo que significa que cualquier fricción mecánica durante el corte puede provocar la delaminación.
Papel de aluminio fríoEstá diseñado para la transferencia adhesiva en línea con las prensas de impresión. Suele ser más delgado y sensible a la tensión que la lámina de estampado en caliente, ya que carece de la misma estructura de soporte rígida y se basa en un sistema adhesivo sensible a la presión que puede verse comprometido por una presión de contacto excesiva o una acumulación de calor durante el corte.
Lámina holográfica—tanto en caliente como en frío— se crea una superficie con micrograbado. La imagen holográfica es una microestructura física, no solo un patrón impreso. Cualquier contacto con un rodillo guía sucio, una cuchilla de corte desgastada o una trayectoria de banda vibrante puede manchar o rayar la rejilla de difracción, degradando visiblemente la función de seguridad.
Geometría y holgura de la pala: La primera variable
El ajuste más importante al cambiar entre estos materiales es la holgura de corte y la superposición.
Paralámina de estampado en caliente, la separación lateral entre cuchillas circulares debe ajustarse ligeramente mayor que el espesor de la lámina, normalmente en el rango de0,02 a 0,05 mmPara grados delgados, la superposición debe ser mínima, descrita por los operarios como "tocar pero no presionar". Si la holgura es demasiado amplia, la capa metalizada se desgarra en lugar de cortarse, produciendo una rebaba que obstruirá la transferencia durante el estampado. Si es demasiado estrecha, la frágil capa de aluminio se fractura bajo compresión lateral.
Papel de aluminio fríoSe beneficia de la misma filosofía general de separación, pero debido a que suele ser más blando y sensible al adhesivo, el filo de la cuchilla debe mantenerse afilado durante más tiempo. Una cuchilla desafilada sobre una lámina fría genera calor por fricción que ablanda el adhesivo, provocando que el borde cortado se bloquee o se adhiera a la capa adyacente durante el rebobinado. Se recomiendan cuchillas de carburo de tungsteno o con recubrimiento cerámico para tiradas prolongadas, a fin de mantener el filo afilado.
Lámina holográficaexige la holgura más conservadora de las tres. La capa en relieve no tolera ninguna tensión de compresión. La holgura debe ajustarse en el extremo inferior del rango aceptable para el espesor de la película base. Igualmente importante esdesviación axial de la pala. Si la desviación del eje de la cuchilla excede0,003 mmLa superficie holográfica mostrará marcas de onda periódicas o pérdida de brillo, incluso si el ancho de corte es dimensionalmente correcto. La comprobación con un comparador de cuadrante en el eje de la cuchilla antes de cada prueba holográfica es imprescindible; constituye el punto de referencia.

Tensión: dónde fallan los floretes de manera diferente
La tensión es la variable silenciosa. Las tres láminas son delgadas y extensibles, pero sus respuestas elásticas difieren lo suficiente como para que un perfil de tensión fijo produzca resultados aceptables para un material y resultados catastróficos para otro.
Lámina de estampación en calientePuede tolerar una tensión moderada debido a la relativa robustez del soporte de PET. Un punto de partida para la lámina de electroaluminio de 12 μm suele ser de 5 a 8 N de desenrollado y de 8 a 12 N de rebobinado, siendo el requisito crítico una fluctuación dentro de ±0,5 N. La tensión de rebobinado debe disminuir a medida que aumenta el diámetro del rollo; una disminución del 15 al 25 % es típica para evitar arrugas por compresión en la capa interna.
Papel de aluminio fríoRequiere menor tensión que la lámina de estampado en caliente de grosor similar. La capa adhesiva es sensible a la presión, y una tensión de rebobinado excesiva puede provocar que las capas se deformen y se bloqueen. Comience con la tensión de desenrollado en el extremo inferior del rango controlable de la máquina y auméntela solo hasta lograr la planitud de la banda. Si el rollo terminado presenta deformaciones o curvatura en los bordes, reduzca la conicidad en lugar de aumentar la tensión base.
Lámina holográficaSe sitúa entre los dos en cuanto a tolerancia a la tensión, pero es el menos tolerante a las fluctuaciones de tensión. La capa grabada es rígida con respecto al soporte, y las variaciones rápidas de tensión pueden provocar microfisuras a lo largo del borde de la ranura, invisibles en la rebobinadora pero que aparecen como gotas de purpurina después del estampado. Para este material, se prefiere claramente el control de tensión de circuito cerrado con célula de carga frente al control de par de circuito abierto.
Selección del eje de rebobinado y compensación del deslizamiento
Al cortar anchos estrechos —comunes en las bandas holográficas utilizadas en los hilos de seguridad—, la elección del eje de rebobinado afecta directamente a la calidad del rollo. Se recomienda un eje neumático de fricción deslizante (eje diferencial) para el rebobinado de múltiples bandas de los tres tipos de láminas. Los anillos deslizantes compensan las mínimas variaciones de espesor a lo largo de la banda, lo que permite que cada banda estrecha se enrolle con una tensión constante, independientemente de las bandas vecinas. Sin deslizamiento diferencial, un punto más grueso en una banda provocará que ese rollo se enrolle con mayor tensión, restando tensión a las bandas adyacentes y produciendo caras finales irregulares.
En el caso de las láminas de seguridad holográficas, en particular, el uso de rodillos de presión individuales por tira resulta beneficioso. La superficie grabada es sensible tanto a la presión como a la vibración; un rodillo de presión de ancho completo que abarque varias tiras transferirá las variaciones de tensión de una banda a otra. Los rodillos individuales aíslan cada banda ranurada, manteniendo la planitud sin dañar la microestructura holográfica.

Control de la estática y la contaminación
Las láminas de PET generan electricidad estática de forma agresiva, especialmente en el punto de corte donde se separa la banda. La lámina cargada atrae polvo y partículas en suspensión, que se incrustan en el rodillo de rebobinado y provocan poros o defectos de transferencia en el proceso de estampado final. Una barra ionizante justo antes del punto de rebobinado es la medida mínima de protección. En el caso de las láminas holográficas, la barra debe colocarse de manera que neutralice la banda después del corte, pero antes de que las tiras converjan en el eje de rebobinado.
La limpieza de los rodillos es igualmente crucial. Cualquier residuo de adhesivo seco, polvo o partículas metálicas en un rodillo guía se transferirá a la superficie de la lámina. En el caso de las láminas holográficas, esta contaminación no es meramente estética: puede destruir el efecto óptico en una zona localizada. Establezca una rutina de inspección y limpieza de los rodillos entre los cambios de material, no solo al inicio del turno.
Lista de verificación práctica para el cambio
Al cambiar una sola máquina de la lámina de estampado en caliente a la lámina de estampado en frío y luego a la lámina holográfica, la siguiente secuencia minimiza el método de prueba y error:
1. Verificar la excentricidad del eje de la cuchillacon un comparador de cuadrante. No continúe si la desviación radial supera los 0,003 mm para láminas holográficas o los 0,005 mm para otras láminas.
2. Ajuste de la holgura de corteAdecuado al material de entrada: 0,02–0,05 mm para estampado en caliente y laminado en frío; extremo inferior de ese rango para holográfico.
3. Cambiar o inspeccionar las cuchillasLas láminas frías y las láminas holográficas deben comenzar con un filo nuevo o recién afilado.
4. Seleccione el eje de rebobinadoSegún el ancho de la ranura. Utilice ejes de deslizamiento diferencial para tramos estrechos de varias tiras.
5. Programa un perfil de tensión cónicoadaptado al material. Empiece con un valor conservador y auméntelo solo si la planitud de la red lo requiere.
6. Activar la eliminación de estáticay confirmar el funcionamiento de la barra de iones.
7. Realiza una prueba cortay examine el borde de la ranura con aumento. Las rebabas en la lámina de estampado en caliente indican una holgura demasiado amplia; la pérdida de brillo en la lámina holográfica indica que la cuchilla está descentrada o que la tensión fluctúa excesivamente.
Conclusión
Una sola máquina de corte longitudinal puede procesar láminas holográficas, de estampado en frío y en caliente con éxito, pero solo si el operario considera el cambio de configuración como una configuración específica para cada material, en lugar de un simple cambio de ancho. Las diferencias importantes se miden en micras y newtons: holgura de corte, desviación de la cuchilla, conicidad de tensión y compensación de deslizamiento. Si se ajustan correctamente, la máquina se convierte en un centro de beneficios flexible. Si se ignoran, cada tipo de lámina encontrará su propia manera de fallar.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Cortadora de láminas en frío
 Cortadora de láminas de mejora digital
 Cortadora de láminas para serigrafía






