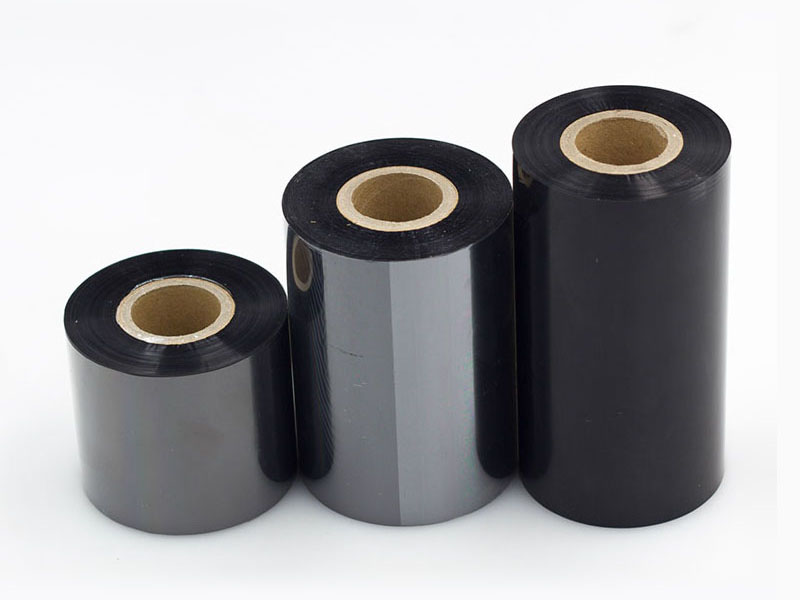
En la cadena de producción de cintas de transferencia térmica, el corte longitudinal es el paso final clave que determina la tasa de aprobación de la longitud del producto terminado. Los requisitos del cliente de "100 metros por rollo" o "300 metros por rollo" pueden parecer sencillos, pero en realidad, dependen de la función de parada de dosificación de la máquina de corte para lograr un frenado preciso a alta velocidad. El sustrato de la cinta es una película de PET de solo 4,5 a 10 μm, que se estira y arruga fácilmente, lo que hace que las paradas de conteo de metros sean mucho más que un simple conteo y parada. Este artículo desglosará el núcleo técnico de esta función desde cuatro dimensiones: detección de señal, lógica de control, estrategia de apagado y calibración de precisión.
1. Origen de las señales de conteo de metros: ¿Quién está "contando" la longitud de la cinta?
La premisa para la parada por conteo de metros es detectar con precisión la longitud real de la cinta de carbono recorrida. Actualmente, las máquinas cortadoras de cinta convencionales suelen utilizar codificadores combinados con ruedas de conteo de metros. La rueda de conteo de metros se presiona firmemente contra el rodillo o la superficie de la cinta transportadora. Cuando la cinta avanza, impulsa la rueda de conteo de metros para que gire de forma síncrona, y el codificador rotatorio instalado en el extremo del eje de la rueda de conteo de metros emite señales de pulso en consecuencia.
Aquí entra en juego una relación de conversión clave: el sistema de control necesita saber a cuántos milímetros de desplazamiento de la cinta de carbono corresponde cada pulso, es decir, el equivalente de pulso. Su cálculo depende del perímetro real de la rueda contadora y del número de pulsos por revolución del codificador. Si el perímetro cambia debido al desgaste de la rueda contadora, o si la señal del codificador pierde pulsos por interferencias, el equivalente de pulso se desfasará, imposibilitando la precisión del conteo. Por lo tanto, las máquinas de corte de alta precisión suelen colocar la rueda contadora en el lado de bobinado, después de la cuchilla de corte, para evitar pequeños deslizamientos que puedan producirse durante el corte, a la vez que requieren cojinetes lisos y superficies limpias para garantizar que cada giro sea completo.

2. Del conteo a los comandos: cómo activar la lógica de tiempo de inactividad
Cuando el valor acumulado del pulso del codificador alcanza la longitud objetivo configurada en la interfaz de operación, el sistema de control emite una orden de apagado. Sin embargo, en el contexto del corte a alta velocidad, el término "apagado" implica una coordinación temporal precisa.
Si la salida del variador se interrumpe bruscamente, la cinta seguirá desplazándose una cierta distancia debido a la inercia, lo que provocará que la longitud real supere el valor establecido. Por lo tanto, es fundamental configurar una distancia de parada de seguridad. Cuando el valor del medidor alcanza la "longitud objetivo menos la distancia de seguridad", el sistema comienza a ejecutar la curva de desaceleración, asegurando que la velocidad del dispositivo sea exactamente cero al alcanzar dicho valor. Esta distancia de seguridad debe ajustarse dinámicamente en función de la velocidad de línea actual y la inercia del bobinado; a mayor velocidad, mayor distancia de seguridad.
En algunas soluciones de modernización tradicionales que utilizan variadores de frecuencia, incluso se emplea una estrategia de apagado de doble señal: cuando el contador envía la primera señal, el convertidor de frecuencia reduce su velocidad según el tiempo de desaceleración normal; cuando se envía la segunda señal, activa el apagado rápido y acciona la resistencia de frenado. Esta reducción en dos etapas equilibra la eficiencia y la precisión, evitando alarmas de sobrecorriente o estiramiento de la cinta causado por paradas repentinas a alta velocidad. En los sistemas de servocontrol modernos, la curva de reducción se planifica directamente mediante el controlador de movimiento, y la consistencia de la posición de parada se puede controlar a nivel milimétrico.

3. El asesino invisible de la precisión en los tiempos de inactividad: deslizamiento y fluctuaciones de tensión.
Aunque el conteo del codificador sea preciso y la curva de reducción esté bien planificada, la duración real del corte puede desviarse del valor previsto. La causa más común de desviación en el punto de corte de la cinta es el deslizamiento de la rueda contadora. La superficie de la cinta está recubierta de tinta, lo que provoca un coeficiente de fricción inestable. Si la presión del rodillo de presión es insuficiente o la superficie está contaminada con tóner, la rueda contadora se detendrá sobre la cinta: el codificador está contando, pero la longitud real que recorre la cinta es menor que el valor registrado, lo que resulta en un producto final más corto.
Las fluctuaciones de tensión son otro factor oculto. Durante el corte, la cinta se estira; cuanto mayor sea la tensión, mayor será la longitud real de la cinta por pulso (debido al estiramiento). Si la tensión de bobinado cambia bruscamente durante la fase de desaceleración y parada, la variación en la recuperación elástica de la cinta se reflejará directamente en la duración del tiempo de inactividad. Para solucionar esto, las máquinas de corte de alta gama vinculan las señales de conteo de metros con un sistema de tensión de bucle cerrado: durante la sección de parada intermedia, el sistema de tensión reduce sincrónicamente el rango de fluctuación, disminuyendo la deriva de longitud causada por la relajación o el apriete excesivo de la tensión.
Además, no deben pasarse por alto los parámetros de compensación de aceleración y desaceleración. Durante el proceso de desaceleración del equipo, desde alta velocidad hasta cero, la distancia que la cinta continúa recorriendo debido a la inercia está relacionada con la desaceleración. El sistema de control debe compensar automáticamente el incremento del pulso en este segmento en función de la velocidad actual; de lo contrario, pueden producirse errores sistemáticos como "precisión a baja velocidad, desviación a alta velocidad".

4. Calibración: Asegúrese de que el valor del medidor pueda soportar pesajes repetidos.
Incluso los sistemas más precisos requieren calibración periódica. La calibración de la medición en las máquinas de corte de cinta suele utilizar el método de desplazamiento dinámico de la cinta: se marca el inicio de la cinta, se fija una regla de acero a la máquina, se configura el equipo para que recorra 10 metros antes de detenerse y se mide la distancia recorrida. Si el valor medido es de 9,98 metros, el coeficiente de error es de 0,998. Se multiplica el pulso de corriente equivalente por este coeficiente y se vuelven a introducir los datos, repitiendo la verificación hasta que el error se normalice.
Para el mantenimiento rutinario, los operarios deben prestar atención a dos puntos vulnerables: la limpieza de la superficie de la rueda de medición y el estado de los cables de conexión del codificador. La acumulación de tóner altera el perímetro efectivo de la rueda de medición, y los cables sueltos pueden provocar interferencias en la señal. Generalmente, el corte de cintas requiere errores de medición controlados a ≤0,3 %, mientras que los productos de alta demanda requieren ≤0,1 %. Tras la calibración, se debe realizar una verificación a velocidades bajas, medias y altas para confirmar que los parámetros de compensación son válidos en todos los rangos de velocidad.
Conclusión
La función de parada del contador de metros de la máquina cortadora de cinta es esencialmente un sistema de bucle cerrado de "percepción-decisión-ejecución": el codificador detecta la longitud, el sistema de control decide cuándo reducir la velocidad y los sistemas de accionamiento y frenado detienen la ejecución. La precisión de la coordinación entre estos tres elementos determina si los números en la escala del contador de cada rollo de cinta son correctos cuando llegan al cliente. Para los usuarios del equipo, comprender la relación entre el equivalente de pulso y el deslizamiento, valorar la coincidencia de la distancia del amortiguador y la tensión, y establecer hábitos de calibración regulares es mucho más significativo que buscar una "alta precisión" en el papel. Después de todo, el siguiente paso del corte de cinta es la impresión por transferencia térmica. Un rollo de cinta demasiado corto a menudo solo muestra problemas al imprimir la última versión de la etiqueta; en ese momento, la pérdida no es solo de una cinta.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






