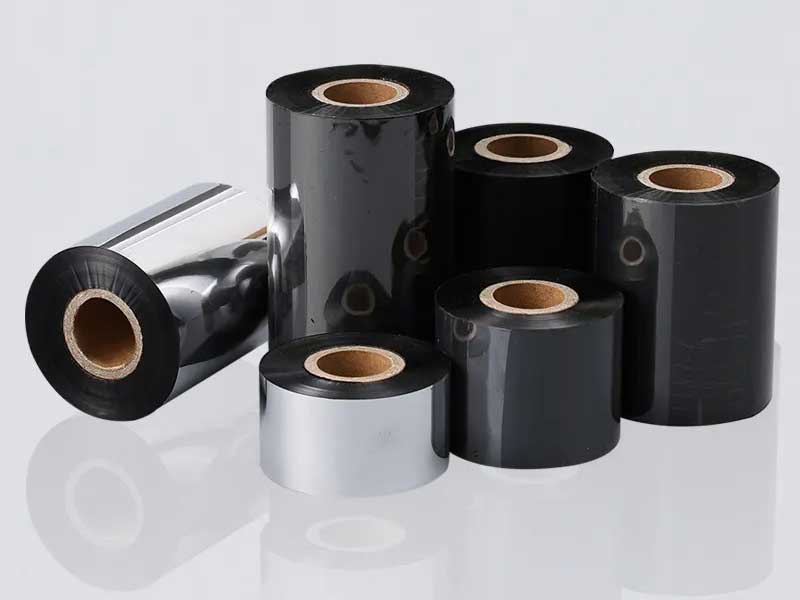
El corte de cintas es un proceso clave en la producción de cintas de transferencia térmica, y su eficiencia determina directamente la capacidad de entrega y la competitividad de costos. Sin embargo, el sustrato de la cinta es una película de PET con un tamaño de 4,5 a 10 μm, que se estira y arruga fácilmente, y el proceso de corte es extremadamente sensible a la tensión y la precisión. Muchas empresas se enfrentan al dilema de "alta velocidad nominal del equipo, pero operación real lenta", debido fundamentalmente a los efectos combinados de las frecuentes roturas de la cinta y los tiempos de inactividad, los cambios prolongados en las especificaciones y el control de tensión inestable. Este artículo propone un plan práctico para mejorar la eficiencia desde tres perspectivas: gestión del tiempo de inactividad, optimización de la conmutación y mejora de la tensión.
1. Diagnóstico de las causas fundamentales de la pérdida de eficiencia
Antes de formular un plan, es necesario aclarar la verdadera naturaleza de las pérdidas de eficiencia. Según datos del sector, entre las paradas no planificadas de las máquinas de corte de cinta, la rotura de la cinta representa hasta el 60%, el bobinado/desbobinado deficiente el 25% y las falsas alarmas de los sistemas eléctricos y de sensores el 15%. El tiempo medio de gestión para una sola rotura de cinta es de 15 a 30 minutos. Si esto ocurre de 4 a 5 veces al día, solo el tiempo de inactividad consumirá de 1,5 a 2,5 horas de tiempo de trabajo efectivo.
Otra pérdida oculta proviene del cambio de especificaciones. Bajo la tendencia de pedidos de lotes pequeños con múltiples especificaciones, un solo cambio de herramienta y ajuste de parámetros en las máquinas de corte tradicionales lleva de 25 a 45 minutos, abarcando cinco pasos: desmontaje y montaje del conjunto de cuchillas, restablecimiento de los parámetros de tensión, reemplazo del núcleo del eje, alineación de la cinta de enhebrado y verificación del corte de prueba. Cambiar las especificaciones de 5 a 8 veces al día equivale a perder de 2 a 3 horas de capacidad de producción efectiva por máquina.
Un problema más profundo es que muchas máquinas de corte longitudinal aún utilizan un sistema de frenado magnético por polvo de bucle abierto, con fluctuaciones de tensión que alcanzan hasta ±10%. Los operarios se ven obligados a reducir la velocidad para mantener la masa básica; la capacidad del equipo es de 300 m/min, pero en realidad solo puede funcionar a 100-150 m/min.La lógica fundamental para mejorar la eficiencia no consiste en hacer que los equipos funcionen más rápido, sino en garantizar que ya no se vean obligados a detenerse a altas velocidades.

2. Gestión del tiempo de inactividad: Minimizar la tasa de rotura de la correa.
Las tiras rotas son la principal causa de la disminución de la eficiencia, y el tratamiento debe abordarse simultáneamente desde tres perspectivas: herramientas de corte, corrección y electricidad estática.
Actualización y estandarización de herramientas.Las cuchillas de acero inoxidable convencionales se desgastan con extrema rapidez al cortar sustratos de 4,5 μm de espesor; las cuchillas desafiladas convierten el corte en compresión, y las rebabas y adherencias en el corte provocan directamente desgarros. El plan recomienda el uso de insertos de carburo de tungsteno de alta dureza, que pueden triplicar su vida útil. Asimismo, se establece una especificación estándar para la separación entre herramientas: solapamiento controlado entre 0,01 y 0,03 mm, holgura lateral entre 0,02 y 0,05 mm, y calibración con galgas de espesores antes de cada turno. Cuando las condiciones lo permiten, las líneas de producción pueden incorporar dispositivos automáticos de afilado para rectificar el filo de la cuchilla en línea, evitando así roturas intermitentes de la tira causadas por fluctuaciones en el estado de la herramienta.
La respuesta del sistema de corrección se acelera.Durante el corte de cintas estrechas, la cinta tiene una rigidez lateral muy baja; incluso pequeñas perturbaciones pueden causar desviación, lo que provoca levantamientos de bordes y que los protectores de colisión activen la parada. Reemplazar los sensores de corrección de desviación ultrasónicos tradicionales por sensores digitales infrarrojos de alta precisión aumenta la velocidad de respuesta en un 50 %. Combinado con rodillos de goma activos que tensan la cinta antes y después del corte, reduce significativamente la desviación inducida por el desbordamiento. Para tiras estrechas con anchos inferiores a 10 mm, la tensión de desenrollado debe reducirse al 60 %-70 % de las bandas anchas convencionales para evitar una tensión excesiva que podría "adelgazar" la cinta y provocar que se desprenda de la ranura.
Eliminación de estática y supresión de interferencias de señalLa adsorción electrostática de polvo generada por el corte a alta velocidad no solo contamina el borde y lo degrada, sino que también interfiere con el sensor de detección de banda rota y provoca falsas alarmas. Instale varillas de eliminación de estática de tipo CA en el paso de rodillos para garantizar que la resistencia de puesta a tierra del equipo sea inferior a 4 Ω. Al mismo tiempo, la línea de señal del sensor se reemplaza por un cable blindado de par trenzado y se conecta a tierra por separado. El programa del PLC agrega una lógica de confirmación con retardo de 50 ms para filtrar las falsas paradas de emergencia causadas por interferencias instantáneas.
3. Optimización del conmutador: reduce a la mitad el tiempo de cambio de especificaciones.
Las paradas por cambios de especificación no generan desperdicio directamente, pero representan el mayor embudo de eficiencia en escenarios de pedidos con múltiples variedades. La idea principal es pasar del "ajuste a bordo" al "preajuste fuera de línea".
Juegos de herramientas modulares y estaciones de preajuste fuera de línea.La cuchilla de corte redonda, la junta espaciadora y el rodillo del yunque inferior están integrados en una caja de corte de liberación rápida, donde cada caja corresponde a una combinación de ancho de corte fija. Durante el funcionamiento del equipo, los operarios preensamblan y bloquean los accesorios personalizados seleccionando la combinación de ancho del siguiente pedido. Al cambiar las especificaciones, basta con retirar el cartucho antiguo e insertarlo en el nuevo, y luego sujetarlo neumáticamente con un botón. El tiempo de cambio de herramienta se reduce de un promedio de 20 minutos a menos de 3 minutos, eliminando los errores de posicionamiento manual.
Acceso con un solo clic a la biblioteca de recetas de procesos.Para cintas de diferentes anchos, espesores y tipos de sustrato, más de 20 parámetros, como la tensión de desenrollado, la presión de rebobinado de los rodillos, la velocidad de corte y el tiempo de aceleración/desaceleración, varían. Tras establecer la base de datos electrónica de recetas, los operarios escanean códigos para acceder a las órdenes de trabajo, y el PLC descarga automáticamente todos los parámetros al convertidor de frecuencia y al controlador de tensión, reduciendo el tiempo de configuración de 8 a 12 minutos a menos de 10 segundos y eliminando el desperdicio por cortes de prueba causado por errores de entrada. En el lado de bobinado, el eje de expansión neumática está sincronizado con un mandril autocentrante. El mismo eje se puede adaptar a diferentes diámetros internos de tubo cambiando el diámetro efectivo de la bolsa de aire y reduciendo el tiempo de centrado del eje de 5 a 8 minutos a 1 minuto.
Los cálculos exhaustivos demuestran que, tras implementar estas tres medidas, el tiempo de inactividad para un solo cambio de especificación puede reducirse de 25 a 45 minutos a menos de 10 minutos. Para talleres con más de cinco cambios diarios, esto supone entre 1,5 y 2 horas adicionales de capacidad de producción efectiva al día.

4. Tensión de circuito cerrado: Libera la velocidad de diseño del equipo.
Las dos primeras medidas solucionan el problema de la parada, mientras que el aumento de la tensión aborda el problema de la lentitud en el arranque. La velocidad máxima para el corte de cintas está determinada esencialmente por la precisión controlada por la tensión.
Los motores de par de lazo abierto tradicionales o los frenos de polvo magnético responden lentamente y presentan grandes fluctuaciones; a altas velocidades, los picos de tensión rompen directamente el sustrato. La propuesta sugiere actualizar el lado de desenrollado a un convertidor de frecuencia vectorial de lazo cerrado combinado con retroalimentación de tensión de rodillos flotantes, lo que permite el ajuste PID en tiempo real y reduce las fluctuaciones de tensión de ±10 % a ±0,5 N. El lado de rebobinado utiliza un algoritmo de tensión cónica, que reduce automáticamente la tensión a medida que aumenta el diámetro, evitando la deformación por compresión de la capa interna y la formación de arrugas en forma de "núcleo de crisantemo". Durante las fases de arranque y parada, se introduce un control de aceleración y desaceleración en forma de curva S para evitar la rotura de la tira causada por cambios bruscos de tensión.
Para la producción en línea mixta de múltiples variedades, se almacenan previamente más de 20 conjuntos de parámetros de proceso de tensión (clasificados por tipo de sustrato, ancho y grosor), que se pueden recuperar con un solo clic al cambiar de pedido, evitando así los ajustes de prueba repetidos por parte de los operarios basados en la experiencia. Tras la actualización del sistema de tensión de circuito cerrado, la velocidad de operación estable suele aumentar entre un 30 % y un 50 %. Se espera que las líneas que antes solo podían funcionar a 120 m/min alcancen entre 180 y 200 m/min, garantizando al mismo tiempo el rendimiento del producto.
5. Garantías de apoyo y resultados esperados
La eficacia de estas tres soluciones depende de dos pilares fundamentales. Primero, institucionalizar el mantenimiento preventivo. Se ha desarrollado una lista de verificación de inspección diaria que abarca el estado de la cuchilla, la limpieza del rodillo de tensión, el funcionamiento de la varilla electrostática y la presión de la fuente de aire. Reemplace el anillo de caucho de poliuretano del rodillo de presión de bobinado cada 200 horas de funcionamiento para evitar deslizamientos. Segundo, control ambiental. El taller de corte de cinta debe estar equipado con un piso libre de polvo, con temperatura y humedad controladas entre 20 y 25 °C y HR entre 40 % y 60 % para reducir la adsorción de polvo y la acumulación de electricidad estática.
Según datos de casos de mejora integrales en la industria, tras la implementación de un plan completo de mejora de la eficiencia, los resultados esperados son: reducción del tiempo de inactividad no planificado en más del 90 %, aumento de la tasa de producto terminado de aproximadamente el 93 % a más del 98 %, y aumento de la producción en un solo turno en aproximadamente el 50 %. Es importante destacar que las mejoras de eficiencia en el corte de cinta no implican un avance puntual: las cuatro líneas de herramienta de corte, tensión, corrección y cambio de orden son interdependientes, y cualquier deficiencia en cualquiera de ellas ralentizará la eficiencia general hasta convertirla en un cuello de botella. El valor de la solución no reside en el avance de una sola tecnología, sino en la gestión de las cuatro etapas como un sistema, lo que permite que el equipo funcione de forma continua y estable a alta velocidad en cada volumen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

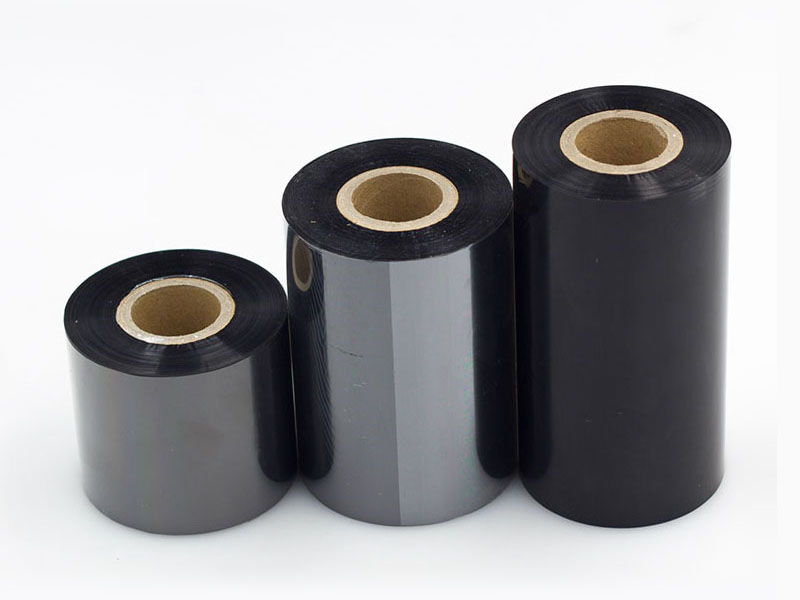



 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






