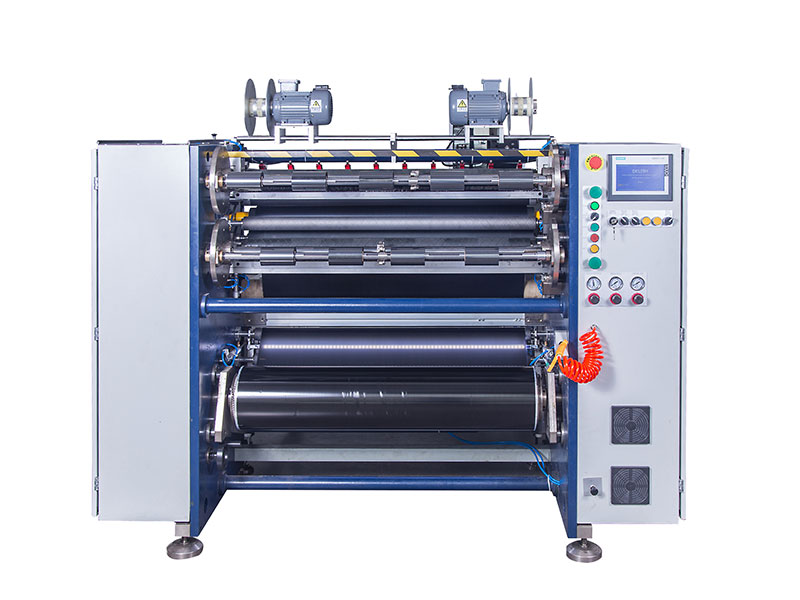
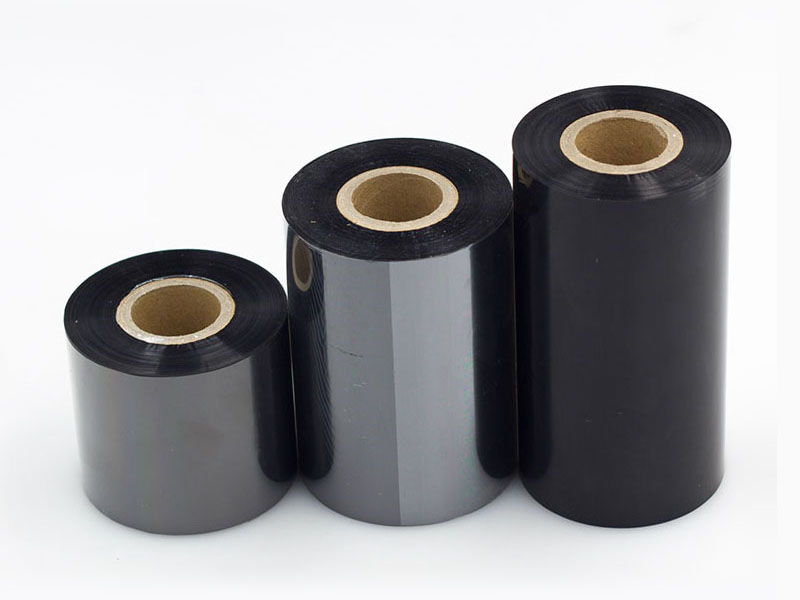
En la cadena de producción de cintas de transferencia térmica, el corte es el paso final que determina la calidad del producto terminado. La cinta consta de una película base de PET y una capa de tinta de tan solo 4,5 a 20 micras de espesor. Cualquier fluctuación de tensión o desviación de precisión durante el corte puede convertir materiales de recubrimiento costosos en desperdicio. Las estadísticas muestran que, en los modos de operación tradicionales, las tasas de desperdicio de material en la etapa de corte de la cinta pueden alcanzar entre el 8 % y el 15 %. Elegir la máquina de corte adecuada no se trata solo de comprar un equipo, sino de establecer un sistema de producción que controle las pérdidas desde el origen.
1. Pérdidas subestimadas: El agujero negro de costos en la etapa de corte
Antes de analizar la opción, es importante identificar primero de dónde proviene la pérdida. El desperdicio de material durante el corte de la cinta no se distribuye uniformemente, sino que se concentra en varios puntos clave.
Las pérdidas por transición en el cambio de pedidos son los gastos fijos que con mayor frecuencia se pasan por alto. Cada vez que se reemplaza el rollo principal, desde la parada y la penetración de la película hasta el reajuste del corte, la sección de transición suele requerir entre 5 y 15 metros de cinta de carbono como material de desecho. Si las empresas configuran por defecto longitudes de transición mayores, cada pedido consumirá varios o incluso más de diez metros de material. Un enfoque más económico consiste en utilizar material defectuoso sobrante del pedido anterior o cinta de carbono desechada como material de penetración para los nuevos pedidos, evitando así el uso de material nuevo para la penetración inicial de la película en cada pedido.
La rotura y el estiramiento de la cinta transportadora debido a una tensión descontrolada son problemas ocultos pero fatales. La cinta es muy sensible a la tensión: una tensión excesiva provoca que la película base de PET se estire, lo que reduce su anchura tras el corte y da lugar a dimensiones inexactas. Si la tensión es demasiado baja, el material se afloja, se arruga y se enrolla de forma irregular. Los datos muestran que las fluctuaciones de tensión son la principal causa de rotura de la cinta, responsables de hasta el 60 % de las paradas no planificadas. Los equipos controlados por embragues de polvo magnético tradicionales pueden alcanzar fluctuaciones de tensión de hasta ±10 %, mientras que los sistemas de circuito cerrado totalmente automatizados pueden mantener las fluctuaciones dentro de ±1,5 %.
Durante mucho tiempo, el desperdicio de residuos se ha considerado una "pérdida necesaria". Cuando la bobina de corte se acerca al tubo de papel hueco, el diámetro disminuye, lo que provoca inestabilidad en la tensión. En los últimos diez o incluso decenas de metros de cinta de carbono, no se puede garantizar la calidad, por lo que debe desecharse. Mediante el control de la tensión cónica y el uso de un diámetro de rollo pequeño, este desperdicio se puede comprimir significativamente.

2. Selección del núcleo: Tres parámetros principales determinan la base para las pérdidas.
Seleccionar una máquina de corte longitudinal no tiene por qué ser complicado debido a tablas de configuración complejas. Si se centra en los siguientes tres parámetros clave, podrá determinar rápidamente si un dispositivo puede controlar las pérdidas en origen.
Precisión en el corte: la clave de la calidad.
La precisión del corte determina directamente la uniformidad del ancho y la calidad de los bordes de la cinta terminada. Una precisión insuficiente puede provocar que los bordes de la cinta se vuelvan ásperos, que la cinta se deslice durante la impresión e incluso dañar el cabezal de impresión.
Normas de referencia claras para la industria: En los escenarios de etiquetado comercial convencionales, las tolerancias de ± 0,3–0,5 mm son suficientes para cumplir con los requisitos; las etiquetas electrónicas de precisión o las aplicaciones industriales generales requieren una precisión de ± 0,1 mm; las etiquetas médicas y las cintas ultradelgadas (ancho inferior a 10 mm) requieren una precisión ultra alta de ±0,05 mm.
Acción clave: No confíe en los valores teóricos de la tabla de parámetros. Asegúrese de exigir al fabricante que realice pruebas de corte in situ utilizando su propia máquina de corte de cinta, empleando un calibrador Vernier para medir la desviación entre el ancho de corte y el valor establecido, y utilizando los datos de la muestra real como referencia.
Velocidad de corte: El equilibrio entre eficiencia y calidad
La velocidad de corte determina la producción por unidad de tiempo, pero el enfoque de "solo alta velocidad" es precisamente una trampa que genera pérdidas. La relación entre velocidad y rendimiento no es simplemente lineal; más bien, existe un "intervalo económico óptimo".
Las clasificaciones de velocidad pueden servir como referencia: el modelo económico de baja velocidad de 50 a 100 m/min es adecuado para lotes pequeños y múltiples variedades; los modelos de uso general de velocidad media de 150 a 250 m/min satisfacen la mayoría de los pedidos comerciales; los modelos de producción de alta velocidad de 300 a 500 m/min son adecuados para la producción continua a gran escala. Sin embargo, la velocidad máxima nominal suele ser solo "datos de laboratorio", y la velocidad útil real se ve afectada significativamente por el material de la cinta: las cintas a base de cera son blandas y pueden cortar de forma estable a velocidades más altas; las cintas de base mixta normalmente necesitan reducir la velocidad entre un 10 % y un 20 %; los recubrimientos de cinta a base de resina son duros y tienen poca tenacidad, lo que requiere operar a velocidades entre un 20 % y un 30 % menores que las de base de cera.
Los datos de la investigación revelaron además la relación cuantitativa entre velocidad y rendimiento: en el rango de velocidad media de 250 m/min, el rendimiento puede alcanzar un máximo del 98,5 %; cuando la velocidad supera los 500 m/min, la tasa de producto terminado cae por debajo del 90 %, y se presentan problemas como rebabas, roturas de tiras y desprendimiento del recubrimiento. La estabilidad es más importante que la velocidad máxima. Al seleccionar los modelos, observe el estado del bobinado durante arranques a alta velocidad y paradas de emergencia a velocidades habituales.
Uniformidad de volumen: Los "costos ocultos" que a menudo se pasan por alto.
La precisión del acabado de la superficie de bobinado es el indicador que más se suele pasar por alto en la selección de productos, pero influye directamente en la suavidad de la impresión posterior. La desviación de la superficie de bobinado debe controlarse dentro de ±1 mm, y los equipos de alta gama pueden alcanzar ±0,5 mm.
La causa principal de los defectos en el extremo de la cinta es una forma acampanada, una dentadura o pliegues internos, todos ellos derivados de un control de tensión y dispositivos de corrección inadecuados. Estos problemas pueden no ser evidentes durante el corte, pero los clientes posteriores pueden experimentar inestabilidad en el desplazamiento de la cinta, errores de impresión o incluso rotura de la misma. Al seleccionar los modelos, se debe dar prioridad a aquellos equipados con control de tensión de circuito cerrado y corrección activa de la desviación, y se debe realizar una inspección in situ para asegurar la uniformidad del brazo de bobinado y comprobar que la desviación del mandril sea suficientemente pequeña.

3. Revisión de la configuración: El control de tensión es el "alma" del equipo.
Más allá de los parámetros, la configuración de los componentes principales determina el nivel real de desgaste durante el funcionamiento a largo plazo. Entre estos, la calidad del sistema de control de tensión representa más del 50 % del impacto en la planitud del bobinado.
El sustrato de cinta es extremadamente delgado y presenta una viscoelasticidad evidente. A bajas velocidades, el control de la tensión es relativamente sencillo, pero a altas velocidades, la diferencia de inercia entre el bobinado y el desbobinado aumenta bruscamente. Cuando el sensor de tensión tarda en responder, el pico de tensión instantáneo estira el sustrato, provocando un estrechamiento o incluso la rotura de la cinta.
Priorice el sistema de control de tensión de circuito cerrado totalmente automático, que puede monitorizar y ajustar la tensión en tiempo real durante las etapas de desenrollado, tracción y enrollado. Durante la aceleración y la desaceleración, las fluctuaciones deben controlarse dentro de ±1,5 %. El control de la conicidad es igualmente crucial: el rollo terminado debe volverse gradualmente más blando desde el eje hacia el círculo exterior para evitar deformaciones internas o el colapso del anillo exterior. Para cintas ultrafinas, también debe prestarse atención a si el valor mínimo de tensión estable del equipo cumple con los requisitos.
En cuanto a la configuración del bobinado, los ejes deslizantes son esenciales para cintas de alta gama y producción con múltiples especificaciones. Cada unidad de bobinado está equipada con un anillo deslizante independiente que ajusta el par en tiempo real según los cambios en el diámetro del rollo, solucionando eficazmente los problemas de "holgura en el interior, tensión en el exterior" o "núcleo irregular". Los ejes deslizantes neumáticos ofrecen mayor precisión de control que los mecánicos, lo que los hace idóneos para situaciones donde las especificaciones cambian con frecuencia.
El sistema de herramientas también afecta directamente la calidad del borde. La desviación radial del eje de la herramienta debe controlarse dentro de 0,01 mm; cuanto menor sea la desviación, más limpios serán los bordes. Las cuchillas cuadradas (tipo navaja) son adecuadas para cintas delgadas de menos de 70 μm, mientras que las cuchillas redondas (tipo tijera) son más apropiadas para materiales gruesos y cintas con soporte de papel. La separación entre la cuchilla y la ranura debe controlarse entre 0,02 y 0,05 mm, y la cuchilla desgastada debe reemplazarse periódicamente para evitar rebabas.
4. Adaptación flexible de la producción: clave para reducir las pérdidas por cambios de producción.
Ante la tendencia de pedidos de "lotes pequeños con múltiples especificaciones", el largo tiempo que requiere el cambio de configuración de las máquinas de corte tradicionales se está volviendo cada vez más importante. Cada cambio de especificación requiere detener la máquina para restablecer los parámetros, con un tiempo de configuración de aproximadamente 20 minutos y una gran dependencia de la experiencia del operario.
Al seleccionar los modelos, se debe priorizar la capacidad de cambio rápido. Equipados con una torreta de herramientas independiente y un sistema de gestión de fórmulas accionado por servomotores, los operarios solo necesitan introducir las especificaciones del nuevo pedido en la pantalla táctil, y el sistema puede posicionar automáticamente las cuchillas y ajustar los parámetros de tensión, reduciendo el tiempo de cambio de decenas de minutos a tan solo unos minutos o incluso decenas de segundos. El equipo debe poder almacenar los parámetros de proceso para cientos o miles de productos, lo que permite recuperarlos directamente al producir el mismo pedido nuevamente, eliminando el desperdicio de corte de prueba causado por los ajustes repetidos de la máquina.
Además, el algoritmo de posicionamiento automático de herramientas ayuda a maximizar la utilización del ancho del rodillo principal. Tras introducir la combinación de anchos del producto terminado, el sistema calcula automáticamente el plan de disposición óptimo de las herramientas, evitando el desperdicio generado por las repetidas pruebas manuales de disposición.
Conclusión: El corte de prueba es más importante que los parámetros.
La selección de máquinas cortadoras de cinta implica, fundamentalmente, encontrar un equilibrio entre precisión, velocidad, estabilidad y flexibilidad que se adapte a las necesidades específicas del cliente. No existe el equipo "mejor", sino el "más adecuado".
Por muy atractiva que sea la ficha técnica, realizar pruebas de corte in situ con su propia máquina de corte de cinta antes de comprarla es la forma más eficaz de evitar problemas. Concéntrese en tres aspectos clave: la calidad del borde en diferentes anchos (especificaciones mínimas y máximas), un bobinado preciso durante arranques a alta velocidad y paradas de emergencia, y la facilidad de cambio de orden. Una máquina de corte longitudinal diseñada específicamente para la producción real se valora no solo por su eficiencia, sino también por el aprovechamiento óptimo de cada metro de cinta de carbono mediante el control de pérdidas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




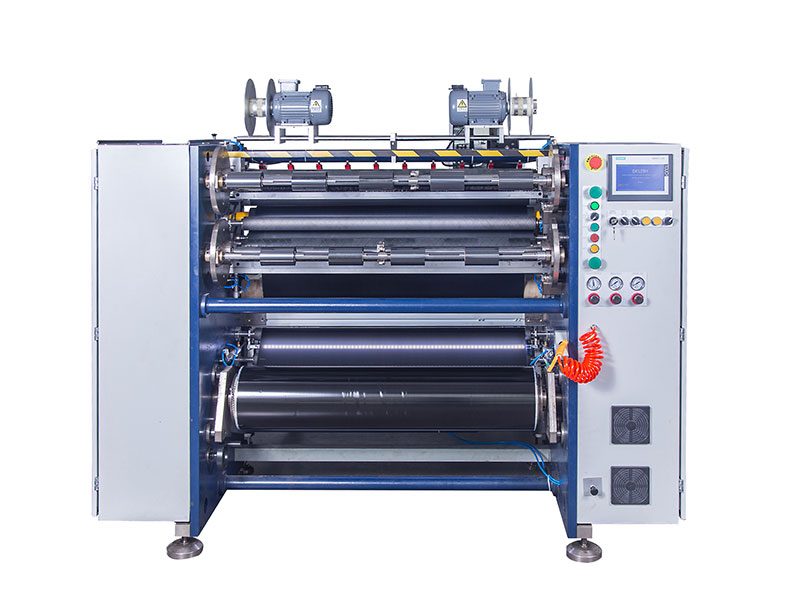 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






