Dimensionar una máquina cortadora de cintas de transferencia térmica es una de las decisiones más importantes que tomará un fabricante de cintas para códigos de barras. Si elige correctamente, transformará rollos jumbo en bruto en rollos acabados precisos y repetibles con un mínimo de desperdicio. Si elige incorrectamente, se producirán vibraciones en la cuchilla, polvo en los bordes, anchos inconsistentes y devoluciones de clientes durante años.
Esta guía explica a los fabricantes de cintas de códigos de barras todos los parámetros de tamaño importantes, desde el ancho de la banda y los diámetros del núcleo hasta el control de la tensión, la selección de la cuchilla y la gestión del polvo, para que pueda especificar una máquina que se adapte a su gama de productos actual y que pueda crecer con ella en el futuro.
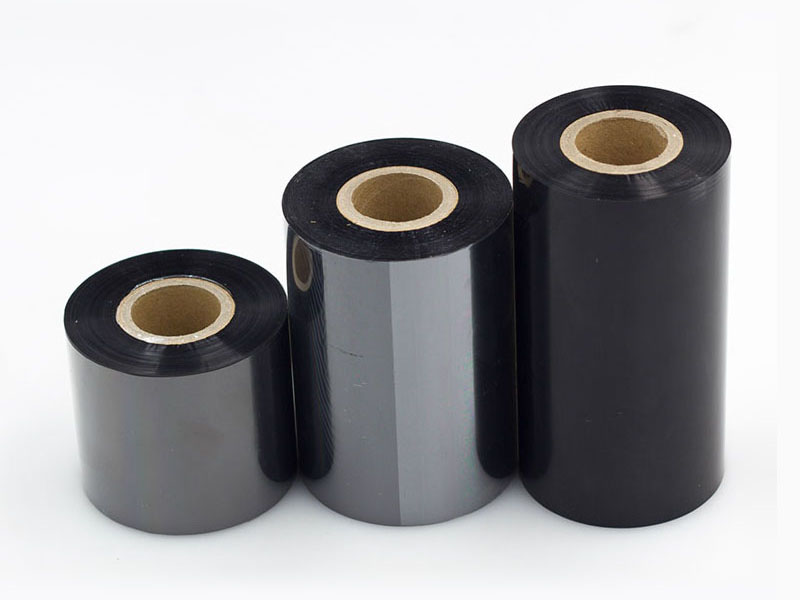
1. Conozca sus entradas y salidas: Conceptos básicos de dimensionamiento
Antes de examinar las especificaciones de cualquier máquina, defina los dos extremos del proceso.
Entrada (rollo jumbo):
• Ancho de la banda maestra (mm o pulgadas): los anchos típicos de las cintas maestras de transferencia térmica varían de 200 mm a 1300 mm.
• Diámetro exterior (DE) del rollo jumbo
• Identificador principal del rollo maestro
• Peso total del rollo
Producción (rollos terminados):
• Ancho final de corte por rollo (por ejemplo, 30 mm, 50 mm, 60 mm, 110 mm)
• ID del núcleo que debe completar (núcleos de 0,5", 1", 1,5", 2" o 3")
• Diámetro exterior del rollo / longitud por rollo terminado
• Requisitos de tolerancia para el ancho
El ancho de trabajo y la capacidad de desenrollado de la máquina deben superar con creces tanto su stock actual como el rollo más ancho que planea adquirir. Como regla general, calcule el tamaño según el ancho máximo realista de su stock y añada un margen del 10-15 %.
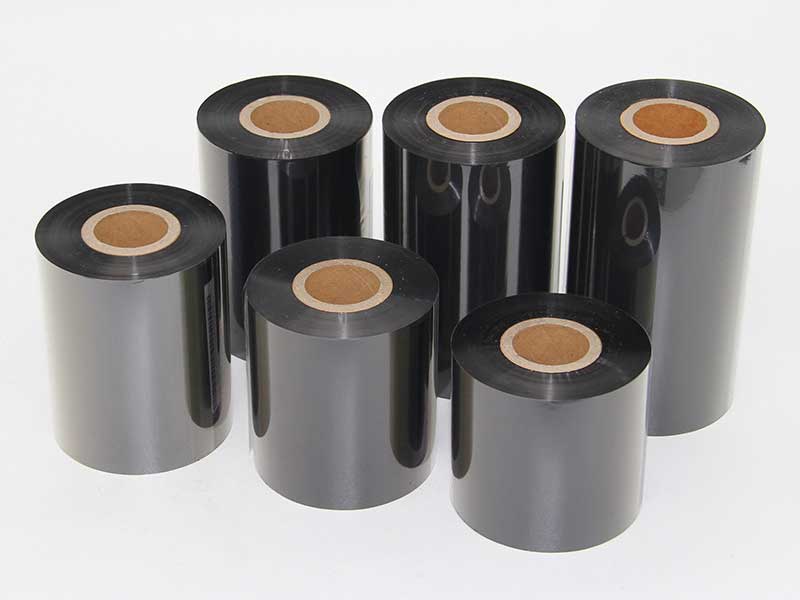
2. Diámetros del núcleo: El parámetro que con mayor frecuencia se pasa por alto
Los identificadores principales que debe producir determinan la configuración del mandril y del sistema de rebobinado. La cinta de código de barras se termina más comúnmente en1 pulgada (25,4 mm)núcleos, pero0,5", 1,5", 2" y 3"Los núcleos son comunes en todos los mercados y aplicaciones.
Preguntas clave que debe hacerse:
• ¿La máquina admite varios tamaños de núcleo?Un eje de rebobinado doble o intercambiable ahorra tiempo de cambio en toda su línea de productos.
• ¿Es compatible con núcleos de papel/plástico excéntricos o ligeros?Las cintas de código de barras suelen utilizar núcleos de plástico finos; la máquina necesita una sujeción adecuada del núcleo para evitar que se deslice durante el rebobinado a alta velocidad.
• ¿Está automatizada la alineación central?Los núcleos desalineados provocan el efecto telescópico, una de las razones de rechazo más comunes en las cintas de códigos de barras.
Elija una máquina cuyo diámetro del eje de rebobinado, sujeción del núcleo y diseño de la tapa final coincidan con todos los tamaños de núcleo de su catálogo.
3. Rango de ancho de banda y configuración de corte
El método de corte debe ajustarse tanto al material como a los requisitos de calidad.
Navaja / corte por aplastamiento— Adecuado para películas delgadas y de bajo costo; sencillo, pero genera más polvo en los bordes y requiere cambios frecuentes de cuchilla.
Corte por cizallamiento (rotativo)— Utiliza un juego de cuchillas macho/hembra para un corte más limpio; ideal para cintas de cera y cera-resina, donde la calidad del borde afecta directamente al rendimiento del cabezal de impresión.
Corte de incisiones— Ideal para películas más gruesas y materiales propensos a rasgarse.
Para cintas de código de barras, donde la vida útil del cabezal de impresión y la calidad constante del código de barras dependen de bordes limpios y libres de polvo,El corte por cizallamiento es el método predeterminado recomendado.El cabezal de corte de la máquina debe permitir un rápido reposicionamiento de las cuchillas para minimizar el tiempo de cambio entre trabajos de diferente ancho.
4. Control de la tensión: donde se gana o se pierde la calidad
La tensión desigual es la causa principal de los rollos deformados, las cintas arrugadas y el rendimiento de impresión inconsistente en las etapas posteriores. Su lista de verificación de dimensionamiento debe incluir:
• Zonas de tensión independientespara desenrollar, cortar y rebobinar, cada uno controlado por separado.
• Control de tensión de circuito cerrado(basado en celda de carga) que compensa los cambios en el diámetro del rollo durante el rebobinado.
• Tensión cónica programablepara que los rollos terminados se mantengan firmes en el centro sin aplastar las capas internas.
• Arranque/parada suavespara evitar el deslizamiento de la red sobre el núcleo en cada ciclo
Si los rollos terminados se van a utilizar a alta velocidad en impresoras de etiquetas industriales, la consistencia de la tensión es fundamental.
5. Control del polvo y calidad de los bordes
Las cintas de códigos de barras deben tener bordes excepcionalmente limpios: el polvo y los residuos del recubrimiento que quedan en la banda migran al área del cabezal de impresión y acortan la vida útil del mismo, lo que provoca una mala calidad de impresión y costosas quejas de los clientes.
Una máquina cortadora de calidad debe integrar:
• Recorte de bordescon eliminación de residuos de recorte
• Eliminación del polvo mediante aspiradora o cepilloen la estación de corte y rebobinado
• Barras de eliminación de estáticapara evitar la atracción de polvo y la adherencia de telarañas
• Recogida de polvo guiadapara mantener limpios tanto la máquina como el entorno de la sala limpia
Si usted suministra cintas a clientes que utilizan impresoras térmicas, un sistema integrado de eliminación de polvo es uno de los argumentos de venta más sólidos que puede ofrecer, y un requisito indispensable, no una opción.
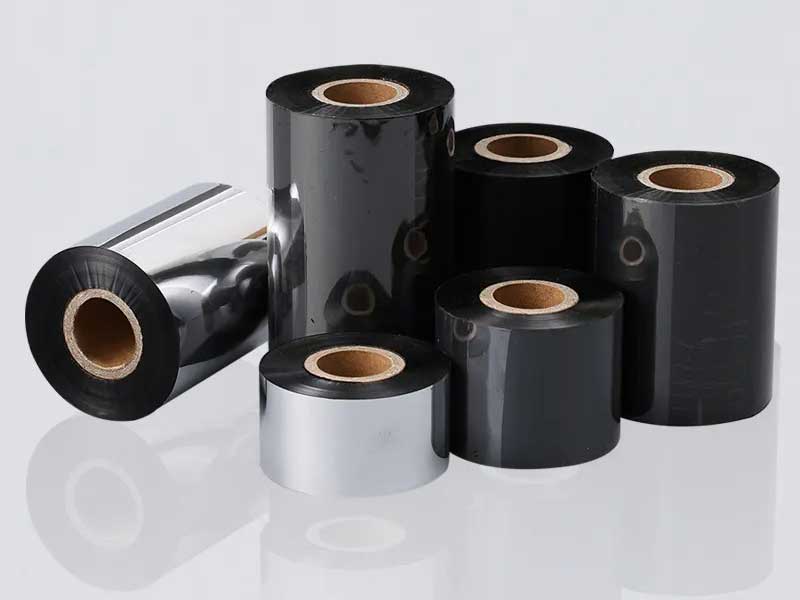
6. Velocidad vs. Precisión: Adaptación de la producción a la tolerancia
Las velocidades de línea más altas mejoran el rendimiento, pero pueden comprometer la tolerancia de ancho y la calidad de los bordes si la máquina no está diseñada para ello. Especificaciones clave para comparar:
| Parámetro | Qué buscar |
| Velocidad máxima de corte | Adapte su producción diaria objetivo; típica de 100 a 300 m/min. |
| Tolerancia de ancho | ±0,1 mm o mejor para cintas de códigos de barras de precisión |
| Desviación/concentricidad de las palas | Baja desviación para cortes limpios y uniformes. |
| Alineación rollo a rollo | ≤±0,5 mm para evitar el efecto telescópico |
| Tiempo de cambio | Menos de 10 minutos para producción de anchos múltiples |
El requisito de tolerancia debe provenir de las aplicaciones de impresión de sus clientes, no solo de la hoja de datos de la máquina. Pregunte:¿Cuál es el ancho final más estrecho y la tolerancia más estricta que requiere su canal de ventas?Esa especificación debería ser el factor determinante en la selección de la máquina.
7. Compatibilidad de materiales: Cera, cera-resina y cinta de resina.
La cinta de transferencia térmica viene en tres composiciones químicas de recubrimiento principales, y se comportan de manera diferente en una cortadora:
• Cintas de cera— Recubrimiento más blando, mayor generación de polvo, requiere una buena eliminación de polvo.
• Cintas de cera y resina— rendimiento equilibrado, el grado más común de cinta de código de barras
• Cintas de resina— Recubrimiento más duro y quebradizo; requiere una tensión más suave y ajustes precisos de la cuchilla para evitar que se desprenda.
Una máquina que gestiona los tres parámetros sin necesidad de reconfiguración y que permite almacenar recetas específicas para cada material (tensión, tipo de cuchilla, velocidad) en el PLC, ofrece una verdadera flexibilidad de producción.
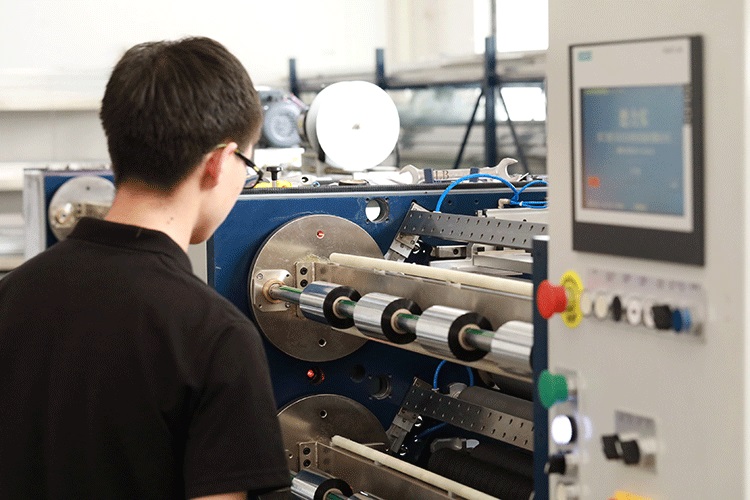
8. Automatización, controles y preparación para la Industria 4.0
Las modernas máquinas de corte longitudinal están cada vez más integradas con:
• Sistemas de control accionados por servomotorespara una tensión precisa y una velocidad repetible
• Gestión de recetaspara recuperar rápidamente la configuración de los materiales
• Conteo automático de rollos, etiquetado y medición de longitud.
• Sistemas de guía de borde (EPC)para mantener una trayectoria recta de la banda durante el corte
• Registro de datospara auditorías de trazabilidad y calidad
Si sus clientes o su sistema de calidad requieren una trazabilidad completa, dé prioridad a las máquinas con sistemas integrados de medición e informes.
9. Superficie, servicios públicos e instalación
No olvides las limitaciones prácticas:
• Superficie total ocupada y espacio libre necesario para la carga de rollos jumbo y la descarga de rollos terminados.
• Requisitos de alimentación (tensión, fase) y suministro de aire comprimido para las cuchillas/sistema de extracción de polvo.
• Capacidad de carga de su piso, especialmente para máquinas que manipulan mástiles de 1300 mm o más.
• Acceso del operario para enhebrado, cambio de cuchillas y limpieza.

10. Una lista de verificación práctica para elegir la talla correcta.
Utilice esto como su lista de verificación final antes de la compra:
▪ El rango de ancho de banda principal cubre todo el stock de insumos actual y planificado (+10–15% de margen)
▪ El sistema de rebobinado del eje/sujeción del núcleo admite todos los identificadores de núcleo de su catálogo.
▪ El método de corte (se recomienda el corte por cizallamiento) se ajusta a las características de su material.
▪ Control de tensión de circuito cerrado con capacidad de conicidad
▪ Eliminación integrada de polvo y electricidad estática
▪ La tolerancia de ancho cumple con las exigencias más estrictas de la aplicación de su cliente (±0,1 mm o mejor).
▪ Capacidad de velocidad alineada con la producción objetivo
▪ Recetas específicas para cada material almacenadas en el sistema de control.
▪ El tiempo de cambio se ajusta a su mezcla de producción.
▪ Se confirman los requisitos de servicios públicos y de huella ambiental.
Conclusión
El dimensionamiento de una máquina cortadora de cintas de transferencia térmica se trata de hacer coincidirentrada, salida y calidad— No se trata solo de elegir el modelo más rápido o el más ancho. Si se controlan correctamente los diámetros del núcleo, la tensión, la eliminación de polvo y la tolerancia, se crea una línea de producción que ofrece cintas de código de barras limpias y uniformes en las que los clientes confían. Si se cometen errores, cada bobina se convierte en una lotería.
Si está evaluando una máquina cortadora para su línea de cintas de códigos de barras, primero compare su catálogo completo de productos con esta lista de verificación y luego compare las máquinas según los parámetros que realmente determinan su calidad y costo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de película solar
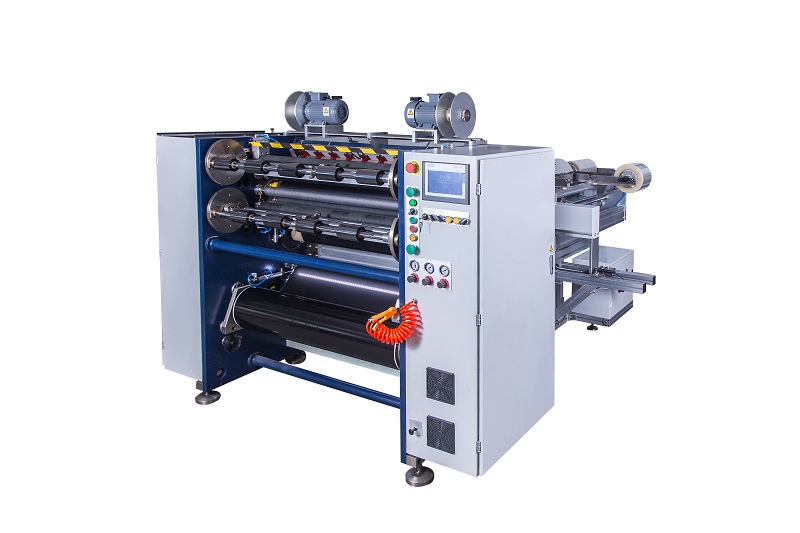 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
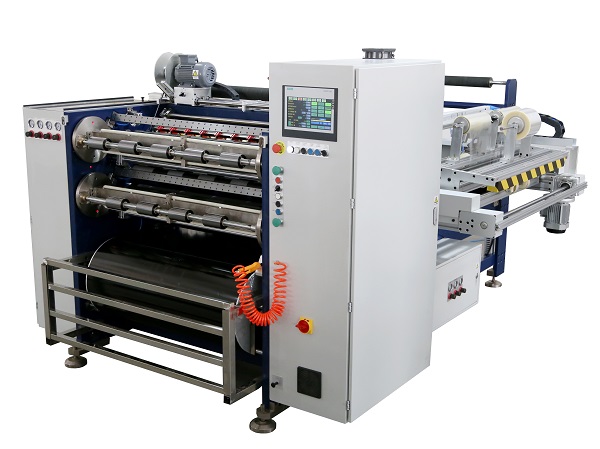 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






