Al comprar una cortadora de cinta de una sola cara, muchos principiantes suelen caer en dos extremos: o se fijan solo en el precio, pensando "con que gire, me basta"; o buscan ciegamente especificaciones altas, solo para descubrir que el equipo "no se adapta" al comprarlo. En realidad, la lógica básica para elegir una cortadora no es complicada: no se trata de que más cara sea mejor, sino de que cuanto más "adecuada" sea, mejor.
Entonces, ¿qué parámetros determinan realmente si una máquina cortadora puede satisfacer sus necesidades de producción? Estos son los "indicadores clave". A continuación, se presenta una descripción sistemática desde cuatro perspectivas.
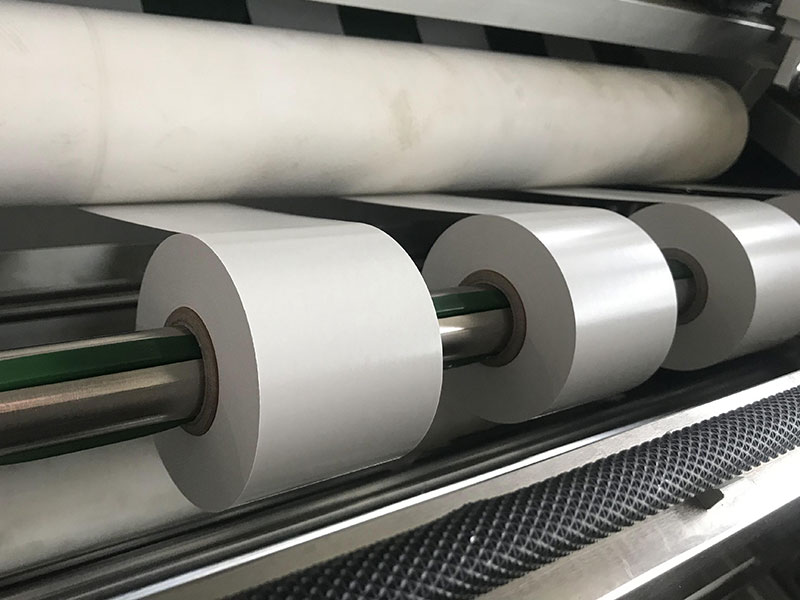
1. Precisión y calidad del corte: La "línea de vida o muerte" del producto terminado.
La precisión del corte es el indicador principal para evaluar el rendimiento de una máquina cortadora y determina directamente si la cinta terminada cumple con las especificaciones del cliente. La precisión generalmente incluye dos dimensiones: tolerancia de ancho y planitud de la cara final.
La tolerancia de ancho se refiere a la desviación entre el ancho real de la cinta terminada y el ancho establecido. La cinta de sellado de cartón BOPP estándar puede cumplir con los requisitos con una precisión de ± 0,1 mm a ± 0,2 mm; sin embargo, las cintas utilizadas en aislamiento electrónico, el sector médico y otros campos suelen requerir ± 0,05 mm o incluso más. Se comprueba la planitud de la cara final para verificar que los bordes del rollo de cinta cortado sean lisos, estén libres de rebabas y no presenten problemas de enrollamiento.
El factor principal que afecta la precisión reside en el sistema de herramientas. Las fresas redondas (de tipo cizallamiento superior e inferior) ofrecen alta precisión, cortes limpios y una larga vida útil de la cuchilla, lo que las convierte en la opción principal para soluciones de alta precisión en la actualidad; las cuchillas planas son económicas, adecuadas para cintas más gruesas o con requisitos de acabado menos pronunciados, pero la precisión disminuye rápidamente después de un uso prolongado; las cuchillas neumáticas son adecuadas para materiales ultrafinos, pero tienen mayores costos de inversión y mantenimiento.
Consejo de compra: No se fíe de la "precisión teórica" que aparece en los folletos. El método más fiable consiste en llevar el material más "duro" —el más fino, suave y adhesivo— al fabricante para que realice una prueba de corte, medir la desviación del ancho del producto terminado con un calibrador y observar personalmente el resultado final.
2. Velocidad y capacidad a juego: No pague por un rendimiento que no necesita.
La velocidad de corte afecta directamente a la producción diaria, pero existe una idea errónea común: la "velocidad máxima" que indican los fabricantes suele ser el valor extremo en condiciones ideales; la velocidad de funcionamiento estable real es la que realmente importa.
En el mercado, las máquinas de corte longitudinal económicas operan a velocidades de entre 100 y 150 m/min, los modelos de velocidad media-alta a entre 200 y 300 m/min, y los modelos de gama alta pueden superar los 400 m/min. A mayor velocidad, mayor es la necesidad de sistemas de control de tensión, uniformidad de bobinado y corrección. Buscar velocidades elevadas sin criterio puede provocar paradas frecuentes para la depuración y una gran cantidad de desperdicio.
Para principiantes o producciones de lotes pequeños, los modelos con velocidad ajustable de 0 a 120 m/min son una opción más práctica: fáciles de usar y con control de calidad. Los productores experimentados de lotes medianos pueden considerar velocidades de 150 a 200 m/min, mientras que para la producción profesional a gran escala se necesitan máquinas de alta velocidad superiores a 300 m/min. Se recomienda calcular la velocidad necesaria en función de la producción diaria, dejando un margen del 20 % al 30 %, y priorizar la precisión del equipo a la velocidad óptima.
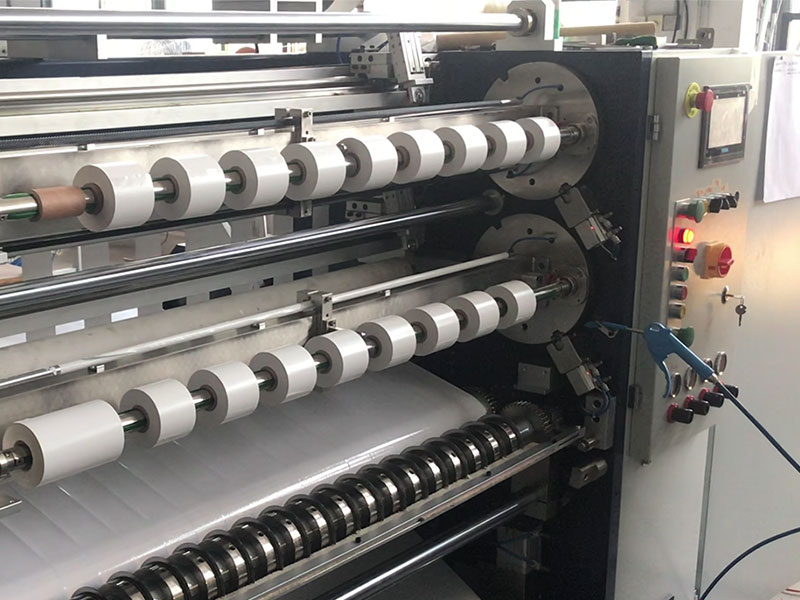
3. Compatibilidad de materiales y control de la tensión: El "umbral oculto" que a menudo se pasa por alto.
Existen muchos tipos de sustratos adhesivos de una sola cara, y los diferentes materiales tienen requisitos de equipo muy distintos. La cinta de sellado de cartón BOPP requiere alta velocidad pero precisión moderada; el material base del papel de enmascarar/cinta washi se rompe fácilmente y requiere un control de tensión extremadamente estable; los materiales de película protectora son extremadamente delgados y propensos a la electricidad estática y a la formación de burbujas, lo que requiere dispositivos antiestáticos y funciones de bobinado de baja viscosidad; las cintas industriales especiales (como la poliimida) tienen un alto valor y anchos reducidos, lo que requiere una planitud extremadamente alta en la cara final.
Detrás de estas diferencias, los sistemas de control de tensión son el vínculo técnico central que determina el éxito o el fracaso del corte. La cinta de una sola cara es un material elástico; una tensión inestable puede hacer que la cinta se estire y se deforme, con una tensión desigual (como los "rollos de coliflor"), desalineación o incluso rotura del material. Actualmente, existen dos soluciones principales de control de tensión: embragues de partículas magnéticas (control de bucle abierto), que son económicos pero tienden a calentarse fácilmente, adecuados para la cinta BOPP común; los servomotores combinados con control de bucle cerrado ofrecen mayor precisión (las fluctuaciones de tensión se pueden controlar dentro de ±1%), y para materiales sensibles a la tracción como la película delgada de PET y el papel de enmascarar, el control servo de bucle cerrado es casi imprescindible.
Consejos de compra: En primer lugar, haga una lista de todos los tipos de cinta que necesita cortar y utilice el tipo más fino, más estrecho, más adhesivo o más deformable como referencia para evaluar el rendimiento del equipo.
4. Capacidad de bobinado y compatibilidad del núcleo: Los "parámetros ocultos" que afectan a los procesos posteriores
Este parámetro suele pasarse por alto, pero determina directamente si el rollo terminado se puede adaptar al equipo del cliente. Cuanto mayor sea el diámetro máximo de bobinado (por ejemplo, φ300 mm, φ400 mm), mayor será la longitud de cada rollo y menos modificaciones serán necesarias. Sin embargo, aumentar el diámetro incrementa el gradiente de tensión interna, lo que puede provocar fácilmente la deformación de la correa o superficies de los extremos irregulares, por lo que se debe realizar una evaluación exhaustiva en función del material.
La compatibilidad del diámetro interior del núcleo es igualmente crucial. Las especificaciones comunes incluyen núcleos de plástico de 3, 6 o 1 pulgada. Las máquinas de corte de alta gama utilizan diseños de sujeción sin eje o con eje de expansión neumática, lo que permite reemplazar el núcleo en tan solo unos minutos; las máquinas de gama baja pueden requerir el reemplazo manual del interruptor, lo que consume tiempo y reduce la precisión. Si sus clientes requieren varias especificaciones de núcleo, priorice los modelos con dispositivos de cambio rápido de núcleo.
Además, el nivel de automatización se está convirtiendo en un factor clave para diferenciar los equipos. Los cambios manuales de configuración de herramientas requieren entre 10 y 30 minutos de inactividad de la máquina, mientras que los sistemas automáticos de configuración de herramientas introducen las especificaciones mediante una pantalla táctil y el portaherramientas se coloca automáticamente en su posición, reduciendo el tiempo de cambio de especificaciones a menos de un minuto. En escenarios con muchos lotes de pedidos y cambios frecuentes de especificaciones, esta diferencia de eficiencia se traduce rápidamente en costes laborales considerables.
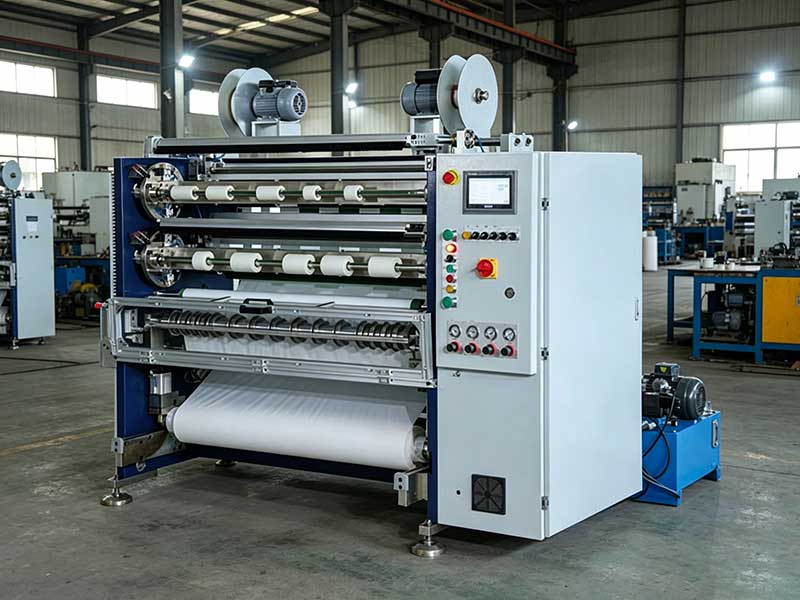
Selección práctica: Tres pasos para elegir el equipo adecuado.
En función de los parámetros anteriores, la selección se puede resumir en tres pasos:
Primer paso: aclara tus propias necesidadesIndique el ancho máximo del rollo principal que utiliza diariamente, el ancho de corte mínimo, el material típico de la cinta, la producción diaria promedio y las especificaciones del lote. Estos datos constituyen la base para todas las decisiones posteriores.
Segundo paso: Pruebas de máquina in situ con los materiales "más difíciles".Este es el método de referencia para verificar el rendimiento real del equipo, mucho más fiable que simplemente consultar la tabla de parámetros. Concéntrese en observar la limpieza de la superficie frontal, las tolerancias de ancho medidas y pida al fabricante que le muestre todo el proceso de reemplazo y ajuste de la herramienta.
Paso tres: calcula el coste total, no solo el precio del teléfono.Una máquina cortadora de baja precisión puede desperdiciar material de cinta por un valor anual mucho mayor que la diferencia de precio de la máquina. Es necesario comparar exhaustivamente los precios de los equipos, los costos anuales de consumibles como cuchillas y rodillos de goma, el consumo de energía y los costos de mantenimiento.
En definitiva, elegir una máquina cortadora de caucho de una sola cara consiste en encontrar el equilibrio perfecto entre precisión, eficiencia y estabilidad. No es necesario dejarse llevar por la velocidad ni por las marcas más prestigiosas; un equipo adecuado es el que realmente le generará beneficios continuos.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

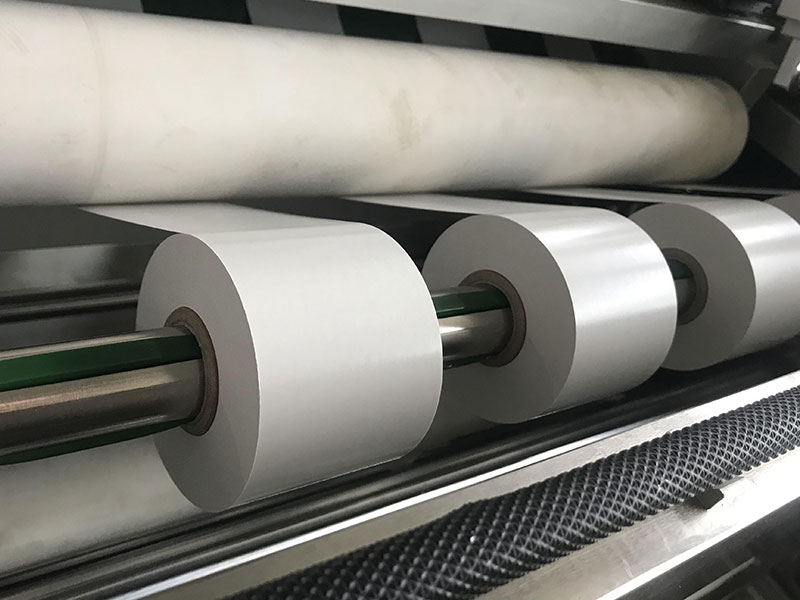
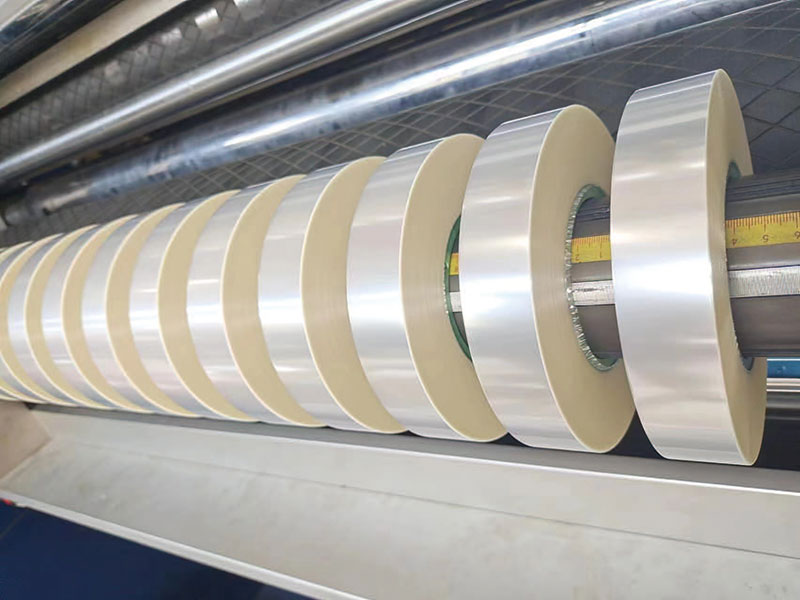 Máquina cortadora de película
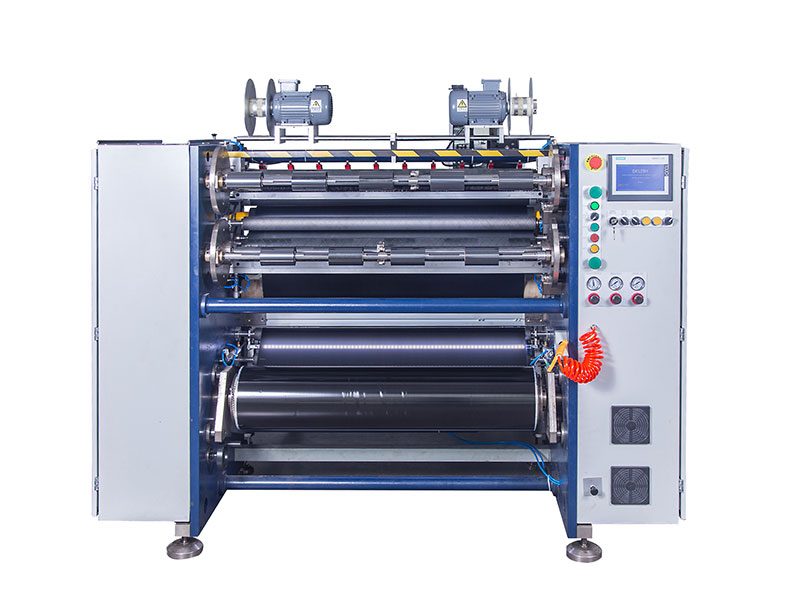 Máquina cortadora de cinta
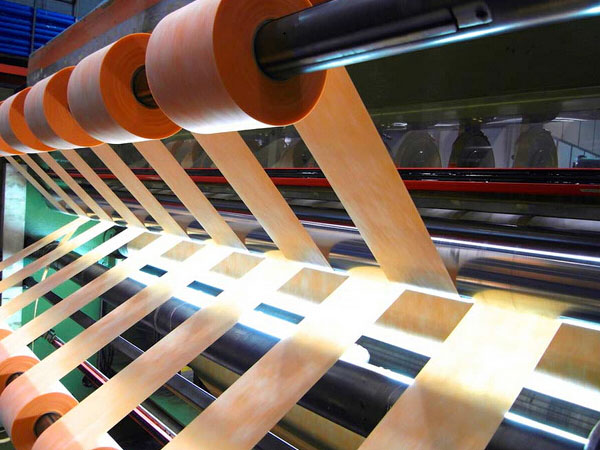 Máquina rebobinadora cortadora
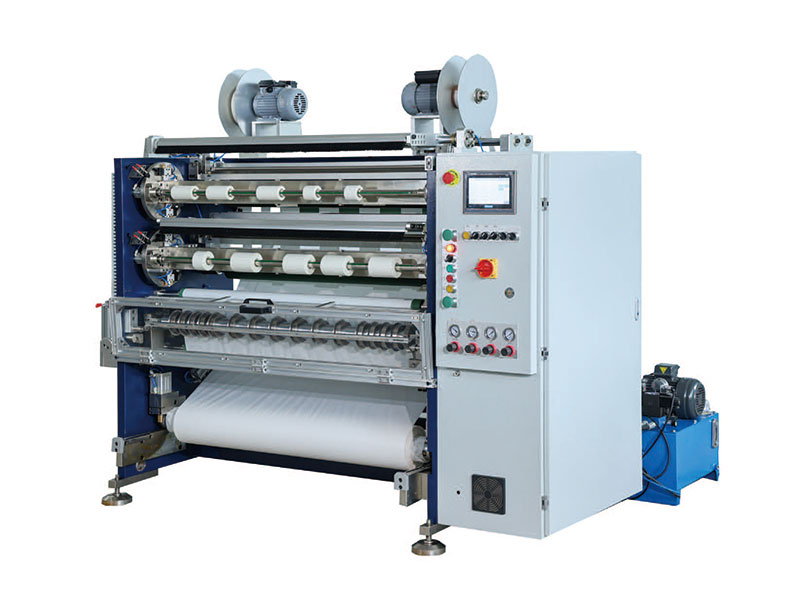 Cortadora de cinta
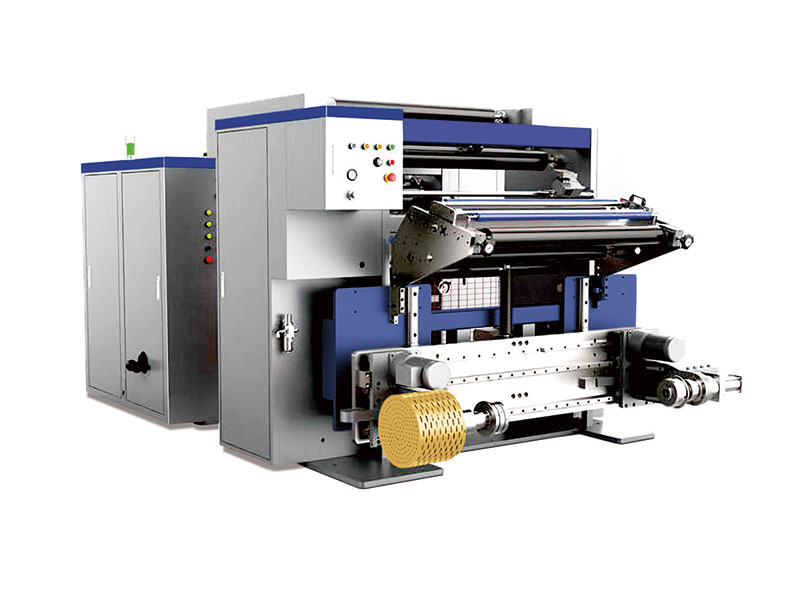 Máquina cortadora de alta velocidad
 Máquina cortadora de cinta de código de barras
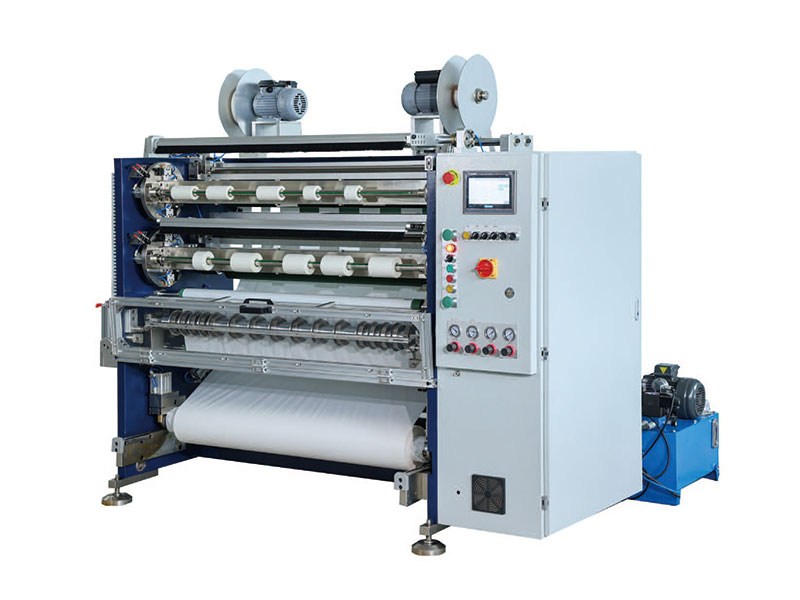 Cortadora adhesiva de un solo lado
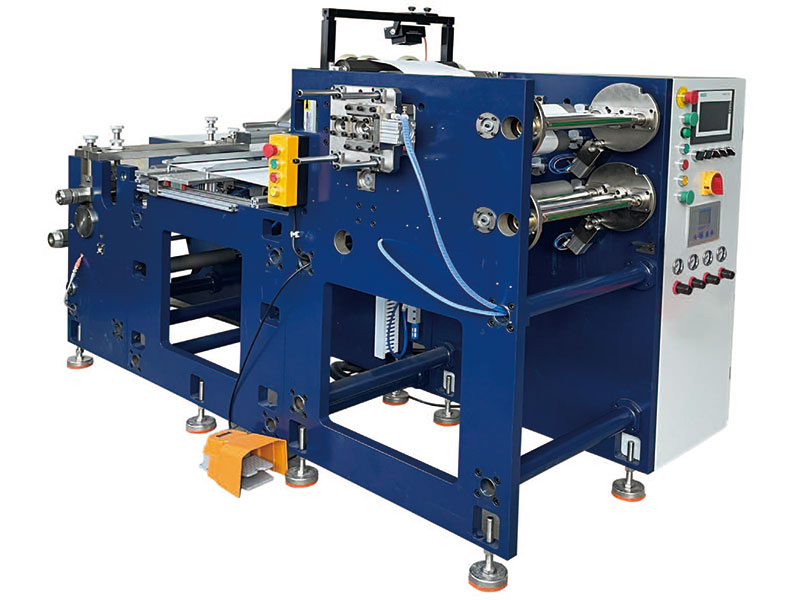 Cortadora de etiquetas






