En las industrias del embalaje, la impresión y la decoración, el estampado en caliente sigue siendo una de las formas más efectivas de aumentar el valor del producto gracias a su distintivo brillo metálico y su calidad táctil superior. Como proceso inicial en la producción de estampado en caliente, la máquina de corte influye directamente en la eficiencia del estampado posterior, el rendimiento del producto terminado y los costos generales de producción. Con precios de equipos que oscilan entre decenas de miles y más de un millón de dólares, tomar la decisión correcta requiere una evaluación sistemática en lugar de conjeturas.
La lámina para estampado en caliente suele constar de una película base de PET de 12 μm a 25 μm, una capa de liberación, una capa de tinte y una capa adhesiva. Este material es extremadamente delgado, muy sensible a la tensión y vulnerable a la deformación durante su manipulación. Las rebabas, los bordes irregulares o las microfisuras en los bordes cortados pueden provocar la rotura de la lámina, un estampado incompleto o la aparición de manchas doradas durante el proceso. Los siete factores que se describen a continuación proporcionan un marco estructurado para evaluar las máquinas de corte longitudinal en función de los requisitos de producción reales.
1. Precisión en el corte: la base de un resultado de calidad.
La precisión del corte determina directamente si las operaciones de estampado posteriores se desarrollarán sin problemas. Las aplicaciones generales de estampado en caliente suelen permitir una tolerancia de ±0,3 mm, mientras que los sectores de embalaje de alta gama, tabaco y etiquetas de lujo requieren ±0,1 mm o incluso una tolerancia menor. Para 2026, los estándares convencionales habrán avanzado hasta ±0,03 mm, y los modelos premium alcanzarán ±0,01 mm.
Al evaluar la precisión, los compradores deben considerar más allá de las especificaciones estáticas. La verdadera prueba reside en la precisión dinámica: la consistencia del ancho de corte durante el funcionamiento continuo a alta velocidad. Los sistemas de accionamiento con servomotor, combinados con cuerpos de hierro fundido o acero aleado de alta rigidez, constituyen la base para mantener la precisión en condiciones de producción. Durante las pruebas, solicite datos de medición del ancho de corte en al menos 500 metros de corte continuo, prestando especial atención a la estabilidad durante las fases de aceleración y desaceleración.

2. Sistema de control de tensión: El salvavidas para materiales delgados
La película base de PET de la lámina para estampado en caliente es muy sensible a las variaciones de tensión. Una tensión excesiva provoca estiramiento, deformación y errores de registro; una tensión insuficiente produce rollos sueltos y desviación de los bordes. En el caso de láminas ultrafinas de menos de 12 μm, incluso pequeñas fluctuaciones de tensión pueden comprometer la microestructura holográfica o láser del material.
Un sistema de control de tensión servo de circuito cerrado es esencial para una producción centrada en la calidad. Este sistema utiliza sensores de alta precisión para proporcionar información en tiempo real y ajusta dinámicamente la tensión durante las etapas de desenrollado, tracción y rebobinado. La precisión del control de tensión debe alcanzar ±0,5 N o ±5 % del valor establecido, y los sistemas de gama alta logran ±0,3 %.
La tecnología de tensión cónica es igualmente crucial. A medida que aumenta el diámetro del bobinado durante la producción, una tensión constante comprimiría progresivamente las capas internas, provocando deformaciones en forma de núcleo o el aplastamiento de las estructuras holográficas. La tensión cónica reduce automáticamente la tensión de bobinado según una curva preestablecida, protegiendo las capas internas y manteniendo un bobinado exterior firme.
3. Método de hendido y sistema de corte: Determinación de la calidad del borde
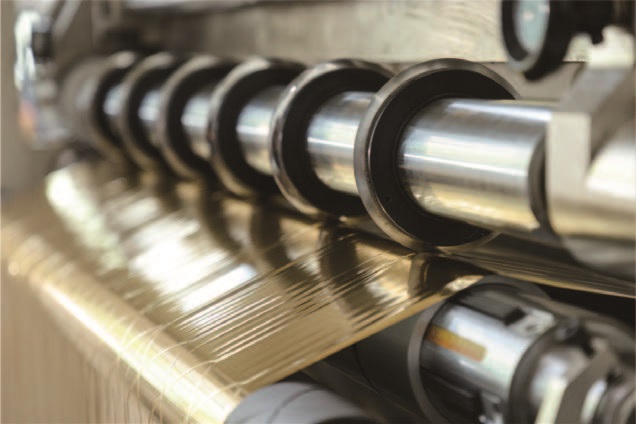
El sistema de corte es donde se define la calidad. Las láminas de estampado en caliente con capas adhesivas tienden a adherirse a las cuchillas convencionales, lo que provoca rebabas e hilos. Los sistemas de cuchillas circulares de tipo cizallamiento se han convertido en el estándar de la industria para el estampado en caliente de láminas, ya que ofrecen superficies de corte lisas, mayor vida útil de la cuchilla y se adaptan a los cambios frecuentes en las especificaciones.
La cuchilla debe estar recubierta de carburo o diamante para resistir la acumulación de adhesivo y mantener el filo durante un uso prolongado. La rigidez del eje de corte es igualmente importante: para anchos de corte superiores a 1,6 metros, una rigidez insuficiente puede provocar cortes incompletos en el centro y un sobrecorte en los bordes.
La geometría de corte también es importante. Para láminas delgadas, las cuchillas superiores con ángulos de 15° a 20° combinadas con cuchillas inferiores planas o ligeramente curvadas generan un corte preciso en lugar de un aplastamiento. Consulte con los proveedores sobre las certificaciones del material de las cuchillas y si el equipo permite el ajuste automático o micrométrico del acoplamiento de las mismas.
4. Sistema de corrección y guiado de la banda: Garantizando bordes rectos
Durante el funcionamiento a alta velocidad, los rollos de lámina tienden a desviarse, lo que provoca bordes irregulares y frecuentes desalineaciones en las máquinas de estampado posteriores. Un sistema de corrección fiable mantiene la banda correctamente posicionada antes de que entre en la zona de corte.
La selección del sensor es un punto de decisión crucial. Los sensores fotoeléctricos presentan dificultades con materiales reflectantes o metálicos, por lo que los sensores ultrasónicos son la opción preferida para aplicaciones de estampado en caliente con láminas. La detección ultrasónica no se ve afectada por el color de la lámina, la reflexión metálica ni los patrones holográficos, lo que garantiza un rendimiento constante en todo tipo de materiales. La precisión de corrección debe ser de ±0,5 mm o menor.
Las configuraciones de gama alta integran sistemas de visión CCD que reconocen marcadores de borde impresos o posiciones de patrones, lo que garantiza que la colocación de las ranuras se alinee con precisión con el diseño previsto. Para operaciones con láminas holográficas o láser con microestructuras finas, este nivel de precisión no es opcional, sino un requisito indispensable para mantener los efectos visuales del material.
5. Eliminación de polvo y electricidad estática: Prevención de defectos ocultos
Durante el corte, la fricción de la cuchilla genera partículas microscópicas de aluminio y polvo de plástico. Estos contaminantes se adhieren a la superficie de la lámina y crean picaduras o manchas durante el estampado en caliente, lo que provoca el rechazo de los productos. La electricidad estática agrava el problema al atraer polvo adicional y causar deslizamiento del material durante el bobinado.
Un sistema eficaz de gestión del polvo combina rodillos adhesivos de contacto con cuchillas de aire iónico sin contacto o tomas de vacío ubicadas en la zona de corte. Se deben instalar barras antiestáticas tanto en las estaciones de bobinado como de desbobinado para neutralizar las cargas antes de que atraigan contaminantes.
Para láminas metálicas o de grano grueso que generan una cantidad considerable de polvo durante el procesamiento, es fundamental contar con un sistema de extracción por vacío específico con la capacidad adecuada. En instalaciones que procesan láminas holográficas o transparentes, donde la perfección de la superficie es primordial, toda el área de corte puede requerir un entorno de sala limpia o un sistema de contención de polvo localizado.
6. Automatización y posicionamiento de herramientas: reducción del tiempo de cambio.
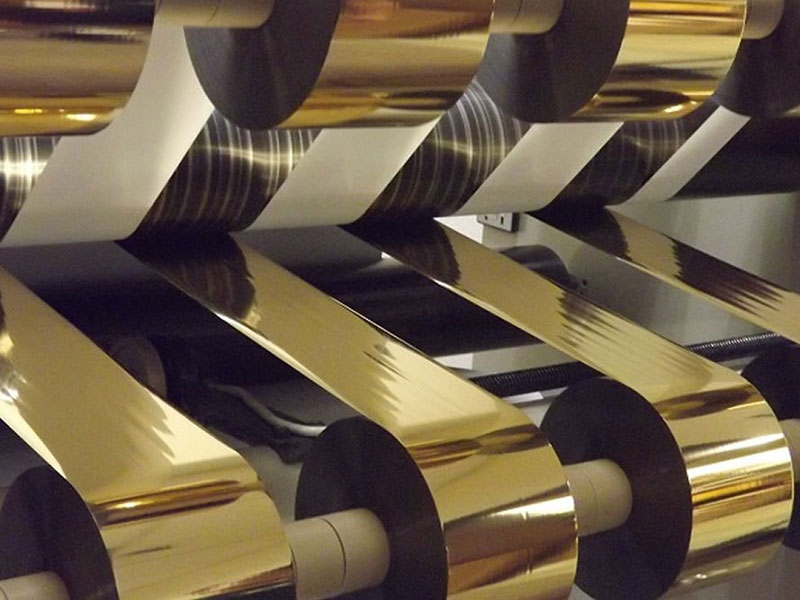
Las especificaciones de las láminas para estampado en caliente varían desde hilos estrechos de 2 mm hasta bloques de color estándar de 120 mm, lo que hace que los cambios frecuentes en los pedidos sean una realidad en la producción. La eficiencia de estas transiciones repercute directamente en la eficacia general del equipo.
El ajuste manual de las herramientas requiere que los operarios reposicionen cada portaherramientas individualmente, un proceso que puede tardar entre 15 y 30 minutos por cada cambio de pedido. Los sistemas de posicionamiento automático de herramientas, accionados por servomotores, reducen este tiempo a entre 1 y 5 minutos, ya que permiten a los operarios introducir el ancho de corte deseado y la máquina posiciona las herramientas automáticamente. Para las operaciones que gestionan varios pedidos pequeños al día, esta capacidad se amortiza rápidamente gracias al aumento de la utilización de la máquina.
Los sistemas de bloqueo de herramientas hidráulicos o neumáticos garantizan una presión uniforme en todos los grupos de herramientas y evitan el movimiento axial durante el funcionamiento. Los dispositivos de descarga automática y sujeción rápida optimizan aún más el flujo de trabajo, permitiendo que un solo operario gestione varias máquinas.
7. Coste total de propiedad: Más allá del precio de compra
El precio de compra representa solo una parte del costo real de una máquina cortadora. Una unidad más económica que sufre frecuentes paradas, genera un exceso de residuos y requiere ajustes constantes puede superar el costo de un equipo de alta gama en tan solo seis meses de funcionamiento.
El rendimiento del material es un factor de costo importante. El corte de precisión puede reducir las pérdidas de material de más del 5 % a menos del 1,5 %, y los modelos de alta gama logran una utilización del material superior al 98 %. Para láminas holográficas o especiales costosas, esta diferencia por sí sola puede justificar la inversión en equipos de mayor precisión.
Los costos por tiempo de inactividad se acumulan rápidamente. Una máquina que requiere 30 minutos para realizar cambios de pedido, en comparación con una que tarda 5 minutos, se traduce en una pérdida significativa de tiempo de producción a lo largo del año. La confiabilidad del equipo, la disponibilidad de repuestos y la reputación de la marca de componentes clave como PLC, servomotores y sensores contribuyen a la estabilidad operativa a largo plazo.
Los requisitos de mantenimiento también afectan al coste total. Las cuchillas que requieren afilado o sustitución frecuentes aumentan tanto los costes directos como el tiempo de mano de obra. Las cuchillas de carburo o con recubrimiento de diamante pueden tener un precio inicial más elevado, pero ofrecen una mayor vida útil y una calidad de corte más uniforme.
Tomar la decisión final
Antes de realizar la compra, haga una prueba con sus propios materiales de producción. Evalúe la calidad del corte con aumento, compruebe la alineación de la cara frontal del rollo después del corte y observe la estabilidad de la máquina durante la aceleración y la desaceleración. Solicite al proveedor los datos de la curva de tensión para evaluar cómo responde el sistema durante los cambios de velocidad.
El equipo más valioso no es necesariamente el más rápido ni el que cuenta con más funciones, sino el que ofrece cortes limpios, mínimo desperdicio y un funcionamiento fiable para su gama específica de materiales y volúmenes de producción. Una evaluación sistemática basada en estos siete factores le permitirá optimizar su inversión para obtener beneficios a largo plazo en términos de calidad y eficiencia.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Cortadora de láminas holográficas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS






